「既存設備を買い替えずに工場IoTを始めたい」「後付けセンサーで稼働状況を見える化したい」という方に向けて、現場で必要になるセンサー選定・配線・通信・IoT基盤設計から、PoC、本格導入までを解説します。
- 既存設備を活かして、後付けセンサーで工場IoTを始める方法
- 温度・湿度・電流・振動・稼働信号など、現場で取得できるデータとセンサーの選び方
- センサー・ゲートウェイ・通信・エッジ・クラウドを組み合わせたIoT基盤の基本構成
- Wi-Fi・有線LAN・LoRaWAN・セルラーなど、工場内の通信方式を選ぶポイント
- 現場配線や電源、ノイズ、設置環境など、後付けIoTで直面しやすい実装上の課題
- 収集したデータをダッシュボードで可視化し、設備の稼働状況や停止要因を把握する方法
- 小規模なPoCから始めて、工場全体へIoTを展開するための5ステップ
- データ収集だけで終わらせず、予知保全・品質改善・生産性向上につなげるための考え方
工場のDXやスマートファクトリー化という言葉が現場に降りてくると、真っ先に直面するのが「最新のIoT対応設備になんて買い替えられる予算はない」という極めて現実的な問題です。現場で唸りを上げているのは、10年、20年と保全を繰り返しながら稼働し続けているベテラン設備ばかりです。図面すら紛失していたり、PLCのEthernetポートが空いていなかったり、そもそもPLCすら積んでいないリレー制御の単能機設備も普通に稼働しています。
こうした設備を活かしたまま現場の状況を把握しようとすると、必然的に「後付けセンサー」を選択することになります。ただし、展示会やカタログで見かける「センサーを貼り付けるだけで即座にクラウド連携」という言葉をそのまま現場へ持ち込むと、高確率で失敗します。
油煙が舞う過酷な環境、ノイズだらけの制御盤、電源が引けないレイアウト、金属壁に遮られる無線通信、そして「データは取得できたものの、秒間数1,000件の生データがクラウドに垂れ流されて通信費が跳ね上がっただけ」という事態に陥りがちです。
本記事では、日本ラッドの産業用IoT基盤(DerevaシリーズやKonekti EX)を現場に組み込んできた泥臭い実装経験をもとに、既存設備を傷つけずに意味のある稼働データを収集・活用するための勘所をまとめました。
1. 工場IoTを後付けセンサーで実現する仕組みと導入効果
1-1. 工場IoTとは?既存設備を活用してスマートファクトリーを目指す方法
工場のスマート化というと、工場全体の製造ラインをネットワーク化してERPから直結で自動運転するような構想を描きがちです。しかし、現場の足元で真に求められているのは、「いま、どの設備が、なぜ止まっているのか」「設定通りのサイクルで加工されているか」を正確に把握することです。
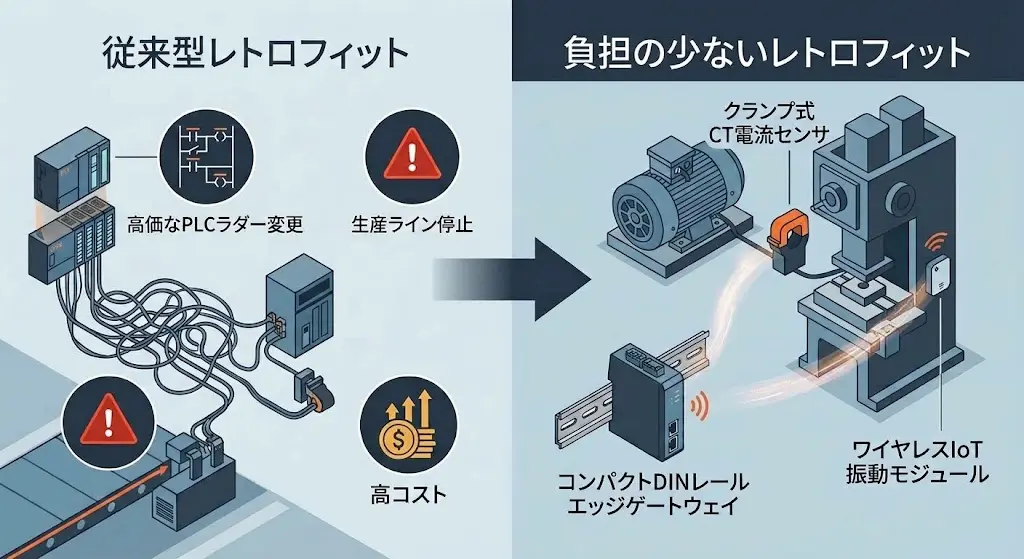
これを既存設備で実現するための現実解が、設備のメイン制御系に手を加えない「外付けのアプローチ」です。既存の制御回路やPLCのラダープログラムを書き換える行為は、生産停止リスクや設備メーカーの保証打ち切りを招くため、現場からは強く敬遠されます。
そこで、設備の外部から物理量(電流、振動、ランプの点灯、接点パルス)を収集し、エッジ端末(Dereva Moduleや小型ゲートウェイ)を経由して上位基盤へ橋渡しする構成を採用します。
1-2. 後付けセンサーで収集できる温度・湿度・電流・振動・稼働データ
「後付け」によって現場で実際に収集でき、かつ改善に直結するデータソースには以下のものがあります。
- 積層信号灯(三色灯)の点灯状態: 市販の光センサーや三色灯アダプターを取り付けることで、「稼働(緑)」「停止(赤)」「待機(黄)」を判別できます。手軽な反面、これだけでは「1個あたり何秒で加工されているか」という加工スピードが測れないため、真の生産性向上を狙うにはもう一段階のデータ収集が必要です。
- CT(分割型変流器)による負荷電流: 主軸モーターやヒーターの配線にクランプ式のCTセンサーを挟み込みます。加工中・アイドル中・停止中の電流波形を見ることで、設備の「真の負荷時間」を正確に把握できます。
- スマート振動・温度センサー: モーターやポンプのベアリング軸受け付近にマグネットやボルトで固定します。LoRaWANなどを活用し、電池駆動で数年間持たせながら、振動のRMS値や温度データを送信することで、突発的な焼き付きやベアリングの破損を未然に察知します。
- 近接スイッチ/マイクロスイッチによるショット数: プレス機や成型機のシリンダー動作端にセンサーを配置し、Dereva Module WD2などのDI(デジタル入力)ポートに直接配線します。1ショットごとのパルスを確実に拾い上げることで、正確な生産数とサイクルタイムを自動算出できます。
1-3. 現場の見える化・可視化で実現する監視と生産管理の向上
データを蓄積しても、手作業でExcelに転記して翌朝確認している状態では改善が進みません。現場が必要としているのは、「いま午前10時の段階で、なぜBラインの出来高が予定より30個遅れているのか」を即座に特定できる即時性です。
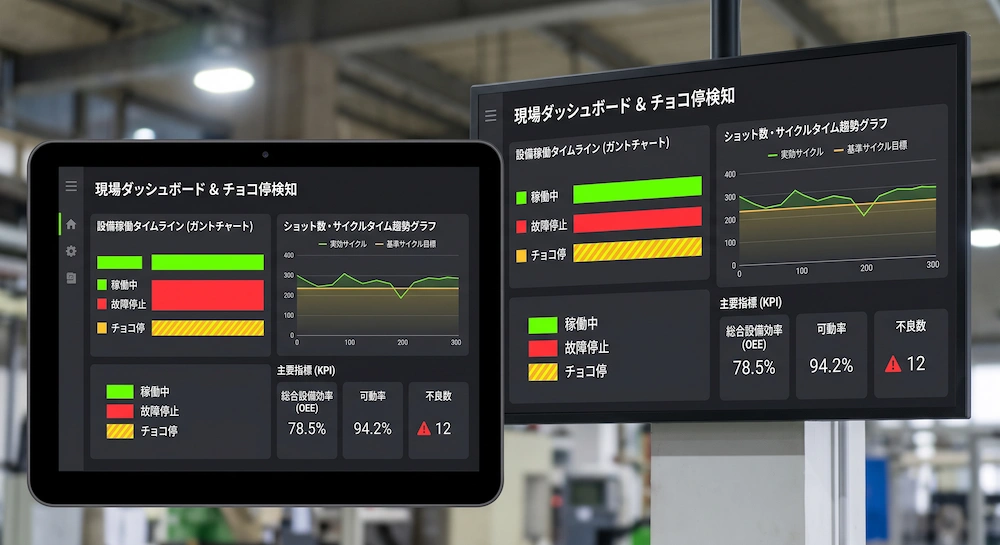
Konekti EXなどのダッシュボードにデータを連携させることで、設備の稼働状態がタイムライン(ガントチャート)としてリアルタイムに描画されます。これにより、「数分おきに発生している微小なチョコ停」や「段取り替えに伴う手待ち」が色分けされて一目で判明し、現場リーダーが即座にフォローへ入れる体制が構築できます。
1-4. 後付けIoTのメリット・効果と従来の設備改造との違い
後付け方式の最大のメリットは、「リスクの完全隔離」と「内製化によるスピード」です。
PLCのラダープログラムを修正してデータ取り出し用アドレスを増設する場合、設備メーカーへの見積もり、仕様調整、休日のライン停止工事、立ち会い試験が必要となり、数ヶ月の時間と多額の費用が発生します。さらに、ラダープログラムの変更ミスによってインターロックが狂えば、設備破損や重大な安全事故を引き起こしかねません。
一方、後付けセンサーであれば、設備本来の制御ループの外側に物理設置するだけです。設備本来の動作を阻害する心配が一切ないため、保全担当者や生産技術の手で、1台ずつ検証しながらスモールスタートで水平展開を進めることができます。
2. 後付けセンサーを導入する目的と解決できる工場の課題
2-1. 予知保全で設備停止を防ぎ、保全業務を最適化する仕組み
多くの工場では「壊れたら直す(事後保全)」か「期間を決めてまだ使える部品を交換する(TBM:時間基準保全)」を行っています。しかし、後者では部品の早期交換コストがかさむ上に、突発的な故障を完全には防げません。
後付けの振動・温度センサーを回転機器に設置することで、状態基準保全(CBM)へ移行できます。JIS規格に基づいた速度RMS値の閾値監視に加え、Dereva Gateway Lシリーズなどを介して振動の特徴点データを定期送信することで、ベアリングの剥離や軸ブレの初期兆候を早期に検知できます。
2-2. 品質向上・自動化・省力化につながる製造業の活用方法
「チョコ停」の多発は、単にラインが止まるだけでなく、立ち上がり時の加工温度の不安定化や金型温度の低下を招き、結果として不良品を多発させます。
後付けセンサーによってチョコ停の発生頻度と直後の品質計測データを紐付けることで、「なぜ不良が発生したのか」という相関関係を特定できるようになります。手作業による紙日報の記録工数がゼロになるだけでなく、品質データのトレーサビリティが自動で担保されます。
2-3. 温度・湿度・電流・画像を対象にした異常検知とアラート通知
数値データの監視だけでは、「設備が停止した理由」までは分からないケースが多々あります。
そこで効果的なのが、数値データと映像の連携です。Konekti EXのVideoEdge機能では、ONVIF対応カメラを接続し、センサーが閾値異常や停止信号を検知した瞬間をトリガーとして、その「前後数分間の映像」を自動で切り出して記録します(ドラレコ機能)。これにより、「作業者がワークを斜めに投入して引っかかったのか」「ワーク自体のバリでセンサーが誤検知したのか」を後から映像で客観的に確認できます。
2-4. 設備の稼働状況と環境データを把握して改善につなげる方法
建屋内の温湿度やコンプレッサーのエアー圧、分電盤の受電電力なども、製品品質や歩留まりに大きな影響を与えます。
環境データ収集には、Dereva Module WA(アナログ4-20mA入力対応)やLoRaWAN対応の環境センサーが適しています。配線工事が極めて困難な防爆エリアや広大な建屋であっても、バッテリー駆動の無線センサーを配置することで、温湿度変化と加工精度の相関を導き出すことができます。
3. 工場IoTの後付けセンサー方式と必要なシステム構成
3-1. センサー・信号・ゲートウェイ・通信・クラウドの基本構成
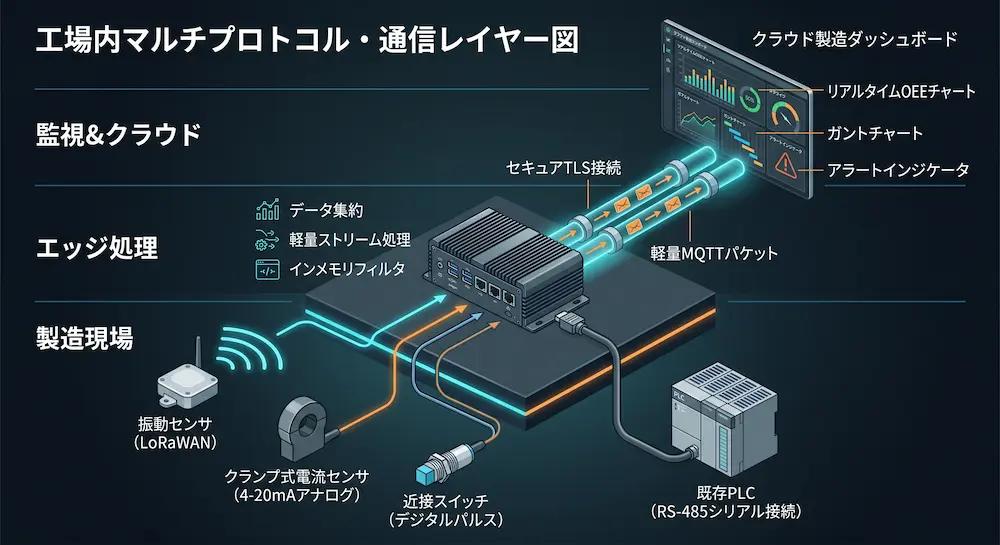
工場IoTの構成は、大きく以下の階層レイヤーに分かれます。
| システム階層 | 構成要素・主要機器・通信プロトコル |
|---|---|
| 【レイヤー1】 現場設備 / センサー | ・ 近接 / リミットスイッチ (DIデジタル接点信号) ・ CTセンサー / 圧力計 (4-20mA / 0-10V アナログ信号) ・ 積層表示灯 / 電力メーター (RS-485 Modbus RTU) |
| 【レイヤー2】 エッジデータ収集・中継層 | ・ Dereva Module WD2 / WA (防塵防滴ケース一体型、Wi-Fi / Modbus TCP出力) ・ Dereva Gateway type S (RS-232C/485シリアル、LAN 2ポート) |
| 【レイヤー3】 エッジコンピューティング層 | ・ Dereva Edge (DINレール設置、小型ファンレスPC、インメモリDB、エッジフィルタリング) ※上位へはMQTT on TLS / ポート443 Outbound通信 |
| 【レイヤー4】 クラウド / データ蓄積・分析層 | ・ Dereva DataStream (ストリームデータ受信・パケット圧縮) ・ Dereva LakeHouse (AWS S3ベースのデータレイク) ・ Konekti EX (リアルタイム稼働監視ダッシュボード / OEE分析) |
この構成の最大の利点は、制御盤側と社内ネットワーク側の境界を物理的・論理的に明確に分けられる点にあります。
3-2. Wi-Fi・LTE・セルラーなどネットワーク方式の選定と比較
工場内の通信インフラ選定は、最も現場トラブルが発生しやすい領域です。
| 通信方式 | メリット | デメリット / 現場での落とし穴 | 推奨用途 |
|---|---|---|---|
| 有線LAN | 通信速度が速く、最も安定する | 配線工事費が高額、レイアウト変更に弱い | メインのエッジPC、大容量画像・検査機 |
| Wi-Fi | 汎用性が高く、モジュールが安価 | 金属設備や大型クレーンの移動で電波が遮断・反射する | 近距離(同一セル内)のDI/AIモジュール通信 |
| LoRaWAN (920MHz) | 数キロ飛び、障害物の回り込みに強い、低消費電力 | 送信データ量が極めて小さく、秒単位の高速通信は不可 | 広大なプラントの見回り、振動・温湿度監視 |
| セルラー (LTE-SIM) | 工場内LANのセキュリティ審査を通さずに即導入可能 | SIMごとの月額ランニングコストが発生する | 独立稼働させたいゲートウェイ、PoC初期検証 |
3-3. 収集データの処理・蓄積・分析・記録を支えるIoT基盤
センサーが発する信号をそのまま全件クラウドへ送信すると、クラウド側のインジェスチョンコストと通信費が跳ね上がります。
Dereva Edgeでは、小型ファンレスPC内に「高速インメモリデータベース」を搭載しています。ミリ秒単位のパルスやアナログ生データはエッジ側で受け止め、変化点(値が変わった瞬間)のみを抽出するか、100メッセージを1つのパケットに圧縮してMQTTで送信します。このエッジ前処理により、通信データ量を数十分の一に圧縮しつつ、高精度なデータ取得を両立させています。
3-4. ダッシュボード・帳票・自動通知による監視システムの設計
エッジから上がってきたデータは、Konekti EXのPostgreSQLマネージドデータベースへ自動格納されます。
Konekti EXでは、ガントチャート、稼働率メーター、パレート図、トレンドグラフなど80種類以上のウィジェットがプリセットされています。管理者はブラウザのGUI上でドラッグ&ドロップするだけで、50インチ超の大型アンドン画面や、現場リーダー向けのタブレット画面をプログラミング不要で自由に構築できます。
4. 後付けセンサーの選定方法と設置前に確認すべき要件
4-1. 温度・湿度・電流・振動・画像センサーの種類と用途
現場へセンサーを持ち込む際は、「何をトリガーにするか」を明確にしておく必要があります。
- 近接センサー(誘導型): 金属ワークの通過を非接触で検知するのに最適です。機械的な摩耗がなく、プレスや切削設備のショット数カウントに最も堅牢です。
- 分割型CTセンサー: 配線を外さずに挟み込むだけで設置できます。ただし、センサー出力(0-1Vや4-20mA)と受信モジュールの入力レンジが合っているか事前の確認が必須です。
- スマート振動センサー(WISE-2410など): 速度RMSや加速度ピークを内部で演算してLoRaWANで送信できるタイプを選ぶと、エッジ側の波形処理負荷を大幅に軽減できます。
4-2. 既存設備・製造ライン・食品工場など対象環境に合う製品の選定
食品工場や薬品工場では、定期的な高圧水洗浄やアルコール消毒が行われます。一般的なプラスチックケースのモジュールを置くと、隙間から浸水して数週間で基板が腐食します。
Dereva Module WD2のように、あらかじめ防塵防滴(IP65相当)の保護ボックスに端子台と無線モジュールが一体化されている製品を選定することで、追加のボックス加工費用や現場でのコーキング作業を省略できます。
4-3. 測定精度・電池・電源・配線・設置場所から必要な仕様を判断
現場で最も泥臭く頭を悩ませるのが「電源の確保」です。
制御盤内に空きブレーカーや24V電源端子台があれば良いですが、満杯の盤も珍しくありません。AC100Vコンセントから給電する場合、誤って清掃員にコンセントを抜かれるリスクもあります。数分間隔のデータ取得であれば電池駆動のLoRaWANセンサーを選び、秒単位の稼働監視が必要な設備には盤内からDC24Vを分岐してDereva Gatewayへ供給するなど、割り切った設計が求められます。
4-4. 自社の規模・ライン・目的に合わせたセンサー構成の検討
最初から全ライン・全工程にセンサーを配置しようとすると、要件定義だけで半年が経過してしまいます。まずは「最もボトルネックになっている設備」または「突発停止が多くて納期に影響が出ている単工程」を1台選び、そこに近接センサー1個とCTセンサー1個を取り付ける構成からスタートするのが鉄則です。
5. 工場IoT導入の進め方を5ステップで解説
| 導入ステップ | 主テーマ・主要アクション | 到達目標・アウトプット |
|---|---|---|
| Step 1:課題整理 | 現場課題・目的・対象設備の整理 | ボトルネック設備の特定、削減ターゲットの明確化 |
| Step 2:要件定義 | 全体設計と導入範囲・信号の決定 | 取得データ(稼働・生産数・異常)の極小絞り込み |
| Step 3:PoC検証 | 小規模ケース・無料検証での精度確認 | Konekti BOX導入、チャタリング対策・閾値微調整 |
| Step 4:実装・定着 | 運用ルール確立と改善の継続推進 | 朝礼でのガントチャート運用、停止要因の即時把握 |
| Step 5:DX拡張 | 上位システム連携・スマート化展開 | Konekti MX(コンポーザブルMES)連携、自動実績計上 |
ステップ1:現場の課題・目的・対象設備・必要なデータを整理
「IoTで何か可視化しよう」という曖昧な目的では現場が動きません。「Aラインの成型機が月に何度チョコ停を起こしているか知りたい」「成型完了から段取り完了までの手待ち時間を15分削りたい」といった、現場の困りごとに直結したターゲットを設定します。
ステップ2:要件定義と全体設計を行い、導入範囲を決める
目的が決まったら、必要な物理信号を極限まで絞り込みます。多くの場合、初動で必要なのは以下の3点だけです。
- 設備が動いているか: 主軸電流または三色灯
- 製品が1個できたか: ショット信号パルス
- 異常で止まったか: エラー出力または赤ランプ
ステップ3:無料検証や小規模ケースで効果と精度を検証
まずは小型アプライアンス「Konekti BOX」のような、可視化ソフトとエッジPCが1台にまとまったスタンドアローン環境を活用します。
数台の設備を対象にセンサーを取り付け、実際にガントチャートが描画されるか、現場オペレーターの感覚とズレがないかを検証します。ここでチャタリング対策やしきい値の微調整を済ませておきます。
ステップ4:システム開発・実装・運用を進め、改善を継続する
データが取れ始めたら、毎朝の朝礼でガントチャートを確認する運用を組み込みます。「昨日の14時に発生した20分間の停止は何だったのか」を現場リーダーと保全担当が一緒に画面を見ながら振り返る習慣を作ることが、IoT定着の最大の分岐点です。
ステップ5:AI分析・自動化・DXへ拡張してスマートファクトリーを構築
稼働データの収集基盤が安定したら、上位システムとの連携へ歩みを進めます。
コンポーザブルMES「Konekti MX」をアドオンし、生産計画の自動取り込み、作業指示書の電子配信、良品・不良品数の自動実績計上、さらにはPLCへのレシピ書き込みによる段取り自動化へと発展させていきます。
6. 後付けセンサー導入の費用・補助金・製品比較のポイント
6-1. センサー・ゲートウェイ・クラウド・開発・工事にかかる費用の目安
大掛かりなSCADAやフルパッケージのMESをスクラッチ導入すると、数千万円から1億円規模の投資になります。一方、後付けセンサーとエッジゲートウェイを用いた構成であれば、大幅に初期投資を抑えられます。
- センサー・ハードウェア部材費: 1設備あたり数万円〜数十万円(近接センサー、CTセンサー、Dereva Moduleなど)
- エッジPC / ゲートウェイ費: 1台あたり10万円〜30万円前後(Dereva Gateway type SやDereva Edge)
- パッケージ基盤 / 初期設定費: Konekti BOX等のスタンドアローン機器であればハード・ソフト込みで約150万円程度から導入可能
- 電気配線工事費: 1ラインあたり数十万円(制御盤の改修を伴わないため、通常の電気工事と比較して極めて安価)
6-2. 初期費用と月額費用、保守・運用費用を比較する方法
クラウド型SaaSの多くは「タグ数課金」や「接続設備数課金」を採用しており、最初は安く見えても設備を50台、100台と増やした段階で月額ランニングコストが重くのしかかってきます。
Konekti EXの場合、クラウド版でも月額45,000円からのスモールスタートが可能なほか、オンプレミス環境や自社AWS環境へ展開できる買い切りライセンス型も選択できます。将来的に自社の全ラインへ展開した際のトータルコスト(TCO)を見据えて、ライセンス形態を選択することが肝要です。
6-3. 製品・ソリューション・メーカーを比較するときの選定基準
後付けIoTツールを比較する際、必ず確認すべき技術的チェックポイントは以下の3点です。
- エッジ側でデータ加工・フィルタリングができるか: 生データをそのまま上位へ送るだけのゲートウェイは、通信障害やクラウド側コストの高騰を招きます。
- 多種多様なPLC・産業用プロトコルに対応しているか: 三菱、オムロン、キーエンス、Siemens、Modbusなど、新旧マルチベンダーのプロトコルを標準で扱える必要があります。
- 可視化画面やデータ連携を自社で修正・追加できるか: 画面の追加やセンサーの増設のたびにSIerへ外注見積もりが必要な製品は、現場での改善スピードを著しく阻害します。
6-4. 製造業のIoT導入で活用できる補助金と資料の確認方法
製造業の生産性向上や省力化を目的としたIoT導入には、「ものづくり補助金」「中小企業省力化投資補助金」「IT導入補助金」などの公的支援策を活用できるケースが多くあります。
申請にあたっては「OEE(総合設備効率)が何%向上するか」「作業者の転記工数を年間何時間削減できるか」といった具体的な数値根拠が求められます。Konekti EXで自動算出できるOEEや稼働実績データは、補助金の採択要件や事業完了実績報告の根拠資料としても活用できます。
7. 工場IoT導入で失敗しないための運用・セキュリティ対策
7-1. データ収集だけで終わらせない運用設計と活用ルール
「ダッシュボードを大型モニターに表示したが、誰も見なくなった」という失敗は後を絶ちません。これを防ぐには、「画面を見るルール」ではなく「異常時のアクションルール」を先に設計することです。
例えば、「赤(異常停止)が5分以上継続したら現場リーダーのスマホへ自動通知」「黄色(手待ち)が10分を超えたら資材配膳担当へアラート」といった形で、システムからの通知が次の人のアクションに直結する動線を敷きます。
7-2. 通信障害・誤判定・通知漏れを防ぐ検証と保守の方法
現場で最も頻発するトラブルが「近接センサーのチャタリング」と「機械振動によるリレー接点のバタつき」です。
エッジ側でフィルタリングを行わないと、1回のプレス動作で5回も6回もカウントアップしてしまい、生産実績データが破綻します。Dereva Edgeのエッジ処理機能を利用し、「立ち上がりエッジ検知後、100ミリ秒以内のパルスは無視する」といったハードウェア・ソフトウェア双方でのデバウンス処理を施すことが安定運用の必須要件です。
7-3. クラウド・ネットワーク・設備を守るセキュリティ対策
工場の制御系ネットワーク(OT)をそのままインターネットや社内LANへ接続することは、マルウェア感染や不正アクセスの観点から厳禁です。
Dereva Edgeは、物理的に分離された2つのLANポート(2LAN仕様)を備えています。
- ポート1(OT側): 設備PLCやセンサー専用のローカルIP網に接続(外部からのルーティングを完全に遮断)
- ポート2(IT側): クラウド向けの外向き(Outbound)HTTPS/TLS通信(443ポート)のみを許可
工場外からのインバウンド通信ポートを一切開けずに、安全にクラウド(Dereva DataStream)へ暗号化MQTTパケットをプッシュ送信するアーキテクチャを組むことで、強固なセキュリティを担保します。
7-4. 現場への定着を妨げる課題と導入後の改善ポイント
センサーを取り付け始めると、現場のオペレーターから「自分たちのサボりを監視されているのではないか」という強い心理的抵抗感を持たれることがあります。
ここはエンジニアや管理職の丁寧なコミュニケーションが不可欠です。「人を監視するためではなく、設備が使いにくくて苦労している箇所(チョコ停や重い段取り替え)を数値化して、現場の負担を減らすためにデータを取っている」という目的を繰り返し共有し、実際にチョコ停が減って作業が楽になったという成功体験を早期に現場へフィードバックすることが定着の鍵になります。
8. 後付けセンサーの導入事例と自社での判断基準
8-1. 回転設備の振動・温度を監視し突発停止を防いだ予知保全の事例
ある薬品製造メーカーでは、重要設備内のベアリング軸受けの摩耗トラブルが頻発し、突発的なライン停止を回避するために安全マージンを過剰に取って頻繁に部品交換を行っていました。
本設備に対し、軸受け部分へ後付けのスマート振動センサーを設置し、WebAccess/MCMを搭載したエッジPCで波形解析を実施しました。振動加速度のRMS値が正常値のベースラインから乖離し始めた段階でアラートを発報する運用を敷いたことで、突発停止を完全にゼロ化し、部品交換サイクルを限界まで延ばすことで保全コストを年間数百万円規模で削減することに成功しました。
8-2. 食品製造の温度・湿度管理と品質向上を実現した事例
広大な敷地を持つ食品・化学品工場では、各工程の殺菌温度や建屋環境を手書きの日報で記録しており、見回り点検だけで毎日膨大な工数が費やされていました。
この現場では、広域無線通信であるLoRaWAN対応の温湿度・温度センサーを建屋およびタンク各所へ後付け配置しました。金属壁の多い工場建屋内であっても920MHz帯の回り込み特性により、わずか数台のDereva Gateway L2で敷地全体の環境データをカバーできました。手作業での見回り工数がゼロになっただけでなく、殺菌温度プロファイルがリアルタイムにKonekti EXへ集約され、品質不良の予兆を早期に察知できるようになりました。
8-3. プレス機・単工程設備のショット数取得による稼働率改善事例
産業用ネジの製造工場では、35台におよぶ圧造機・転造機が並んでいましたが、いずれも旧型設備で通信ポートが一切ありませんでした。日報の数量集計は翌日にならないと分からず、設備ごとの稼働率や余力が見えない状態でした。
そこで、各設備に三色灯センサーと近接スイッチを取り付け、無線IOモジュール(WISEシリーズ/Dereva Module)を経由してKonekti BOXへデータを集約しました。
| ① 現場設備 | 圧造機・転造機 35台(旧型・通信ポートなし) |
| ② センシング | 近接スイッチ(ショット数カウント) + 積層信号灯(三色灯センサー) |
| ③ データ収集・中継 | 無線IOモジュール(WISEシリーズ / Dereva Module) ※Wi-Fi経由で集約 |
| ④ エッジ処理・集約 | Konekti BOX(小型産業用ファンレスPC / 可視化エンジン内蔵) |
| ⑤ 現場活用・端末 | ・ 55インチ大型アンドン:稼働ガントチャート・リアルタイム進捗表示 ・ 現場タブレット:手待ち・段取り要因の現場登録 |
この結果、現場の55インチモニター上で「設備の停止」だけでなく「標準サイクルタイムに対してスピードが落ちている状態」がリアルタイムに黄色で可視化されるようになりました。
5分以上の停止が発生した際に近隣の担当者が即座にヘルプへ入る運用が定着し、設備のチョコ停や手待ち時間が大幅に短縮され、設備を1台も買い替えることなく工場全体の稼働率向上と増産を達成しました。
8-4. 導入効果・実績・費用対効果から自社導入の目安を判断
後付けIoTの投資対効果(ROI)を測る際は、「停止時間の削減」「歩留まり改善」「帳票転記工数の削減」の3軸で計算します。
仮に、時給換算3,000円の作業者5名が毎日30分かけて日報の記録・集計を行っている場合、それだけで年間約135万円の人件費がかかっています。Konekti BOX等の導入によってこの工数を削減し、さらに設備の突発停止を月間2時間短縮できれば、半年〜1年未満で初期投資を十分に回収できる計算になります。
9. 工場IoTを後付けセンサーで実現するための質問とまとめ
9-1. 既存設備を改造せずに後付けセンサーを導入できるか
導入可能です。
クランプ式電流センサー、マグネット式振動センサー、外付けリミットスイッチ、三色灯光センサーなどを組み合わせることで、設備の制御盤内部の結線やPLCのラダープログラムを一切変更することなく、稼働・停止・生産数のデータを取得できます。
9-2. 収集したデータを生産管理・品質管理・AI分析に連携できるか
スムーズに連携可能です。
Konekti EXおよびDereva LakeHouseは、オープンなAPIやPostgreSQLマネージドDB、AWS S3連携を備えています。収集した稼働実績を上位のERPや生産管理システム(kinterp等)へ戻したり、電子帳票ツール(i-Reporter、kintone)と双方向でデータを突き合わせることがノーコード・ローコードで実現できます。
9-3. 導入前に確認したい費用・期間・保守・セキュリティの質問
- 導入期間: センサー選定と事前テスト(PoC)で約2〜4週間、本番ラインへの展開は数日から数週間で完了します。
- 保守体制: Dereva EdgeはクラウドからのOTA(Over The Air)による遠隔プログラム更新に対応しているため、現場の制御盤を1台ずつ開けてPCを繋ぐ必要がありません。
- セキュリティ: 2LANによるOT/ITネットワークの物理分離と、外向きポート443のみを使用したTLS暗号化通信により、工場のセキュリティ基準を満たした構成が組めます。
9-4. 目的と要件を整理し、現場に合うIoT導入を始めるまとめ
工場のスマート化において、高価な最新設備への一斉更新は必ずしも正解ではありません。現場で長年稼働してきた実績のある設備にこそ、後付けセンサーとエッジ技術を組み合わせる価値があります。
まずは対象設備を1台絞り込み、電流や近接スイッチの信号を拾って「真の稼働時間」を可視化することから始めてみてください。現場の事実に基づいた小さな改善サイクルの積み重ねが、結果として最も堅牢で持続可能なスマートファクトリーへの近道となります。