- 結論: 汎用BIは、PLC・旧型設備のデータ取得と前処理、OEEの負荷時間のずれ、見た後に現場へ返せない片道切符の3点で行き詰まる。私たち日本ラッドのKonekti EXは、収集から可視化までを一体で受ける。
- 前提環境: Dereva Edgeが200種類以上のドライバで主要メーカーのPLCへ接続する。クラウドは月額45,000円〜、閉域の重要ラインはKonekti BOX。
- 注意: 三色灯の緑だけでは速度低下が見えないため、ショットサイクル監視へ切り替える。残業時は負荷時間を再計算しないと、稼働率が100%を超える。
工場のDXやスマートファクトリー化という号令が社内でかかると、真っ先に候補に挙がるのは誰もが知るメジャーな汎用BIツールだ。「洗練されたダッシュボード」「多彩なグラフィック表現」「現場主導のセルフサービス分析」。Web上の比較記事を眺めたり、ベンダーのカタログを開けば、色鮮やかで美しいチャートが並んでいる。これさえ導入すれば、工場全体のボトルネックが一目で浮き彫りになるような錯覚に陥る。
だが、実際に油と粉塵が舞う現場に足を運び、制御盤を開けてPLCのラダー図を追いかけているエンジニアなら、即座に冷や水を浴びせられたような違和感を抱くはずだ。
「で、そのBIに流し込む設備データは、一体誰がどうやって集めて前処理するんだ?」と。
1. 背景 / 課題:綺麗なダッシュボードを作っても、製造ラインの停止は防げない
世の中に出回っている製造業向けBIツールの選定ガイドは、ほぼ例外なく「データがすでに整然と構造化され、綺麗にデータベースへ格納されている世界線」を前提に書かれている。身も蓋もないが、現実の製造ラインにそんな都合の良い環境はまず存在しない。
現場に並んでいるのは、20〜30年前からノンストップで動き続けているメーカーも通信規格もバラバラなPLC群。LANポートすらなく、RS-232CやRS-485でしか通信できない計器。ネットワーク機能などハナから無く、せいぜい三色灯の点滅やリレー接点信号しか出せない単体加工機。その横には、オペレーターが油の染みた手で書いた紙の作業日報が毎日山のように積み上がっている。
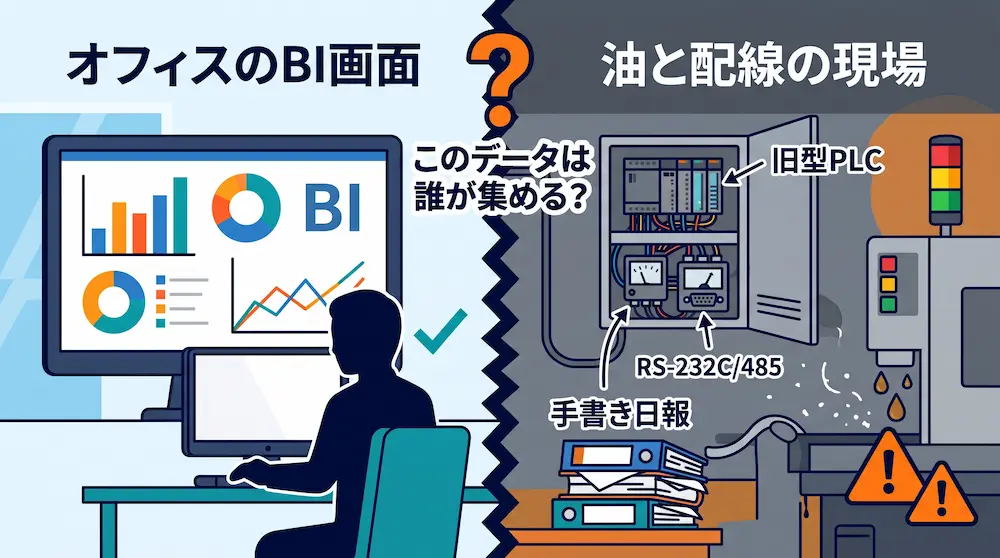
実際に相談を受けたある製造業の現場でも、まさにこの罠にハマっていた。当初は「工場のリアルタイム稼働監視を実現しよう」と意気込み、メジャーな汎用BIツールを導入した。しかし、導入直後からプロジェクトは完全な泥沼に突入する。
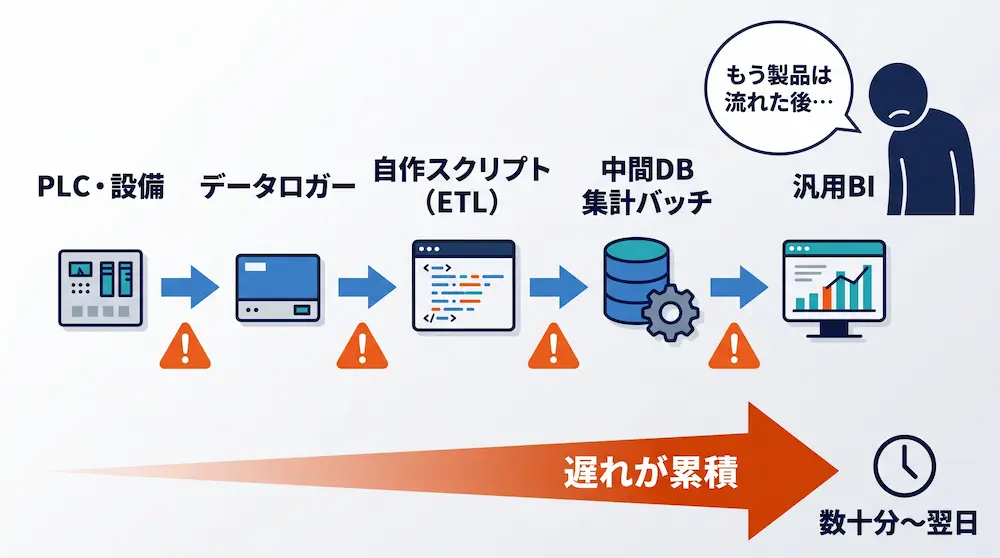
PLCから生ログを引っこ抜くために別途データロガーを買い足し、吐き出されたテキストログを自作のPythonスクリプトでパースして中間テーブルへ放り込み、さらに集計バッチを回してようやくBI用の分析テーブルを作る……。何段もの変換処理を無理やり繋ぎ合わせた結果、パイプラインのどこかが頻繁に詰まる。
ダッシュボード上にグラフが描画された頃には、目の前の数値は「1時間前」、ひどい時は「前日の集計値」になっていた。
そんな状態の画面を、意を決して現場の製造リーダーに見せた際、開口一番こう言われた。
製造現場リーダーの言葉
「昨日の不良率や稼働率をどれだけ綺麗なグラフで見せられても、もう製品は流れてしまった後だから意味がないんだよね。今知りたいのは『今、どのラインが止まっているのか』『なぜ予定ピッチより遅れているのか』であってさ。手遅れになった過去の数字を眺めるために、現場の手を止めて作業日報書かせてたわけじゃないんだけど……。」
ぐうの音も出なかった。工場において本当に必要なのは、経営会議で役員に見せるための「数字をお化粧するだけの可視化ツール」ではない。設備が発する泥臭い信号を直接吸い上げ、現場のロジックでリアルタイムに意味づけできる「頑健な現場直結データパイプライン」そのものだった。
この手痛い教訓を経て、遠回りの末に行き着いたのが、私たち日本ラッドの「Konekti EX」(および基盤となるDereva)だった。
2. 汎用BIツールが製造現場(OT領域)で直面する3つの技術的ボトルネック
一般的なBIツールを製造現場(OT領域)にそのまま適用しようとした場合、必ず以下の3つの壁に激突する。カタログスペックを眺めているだけでは決して見えてこない、現場特有の技術的ボトルネックだ。
① PLC・旧型設備からのデータ取得と前処理の泥沼
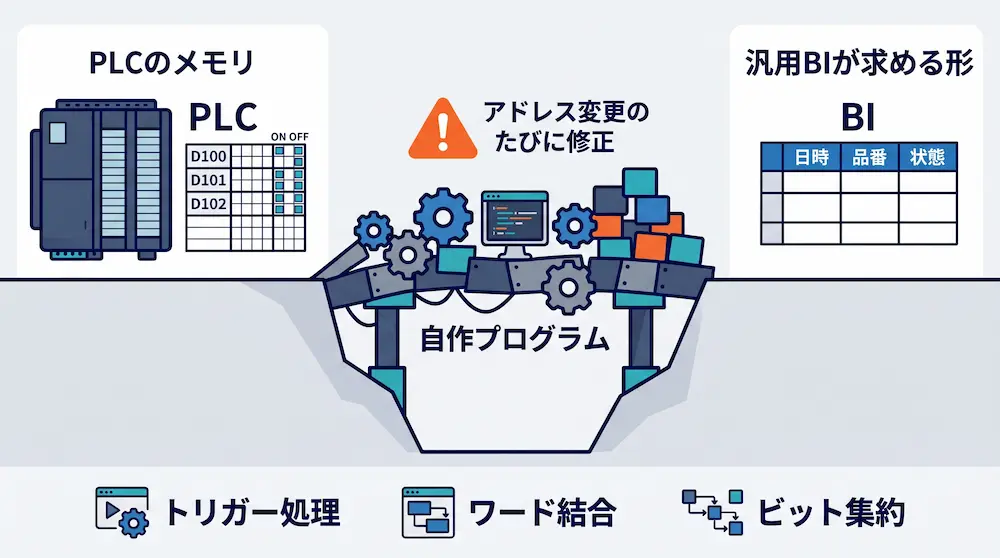
汎用BIツールは、SQLデータベースや整形済みCSVを読み込むのは極めて得意だ。しかし、三菱電機、オムロン、キーエンスなどのPLCが持つ生のアドレス(Dレジスタやビット情報)を直接解釈することは一切できない。
現場で実際に発生するのは、次のような泥臭い処理の連続だ。
- 特定ビットがONになった瞬間の前後のアナログ計測値を切り出す(トリガー処理)
- 複数ワードに跨って格納された品番コード(ASCII)を結合して1つの文字列にする(ワード結合)
- 設備の運転・待機・異常のフラグビットを組み合わせてステータスコードに変換する(ビット集約)
汎用BIを導入すると、この手前に別途高額なSCADAサーバーやデータ収集PC、自作のETLプログラムを何段も挟む羽目になる。結果としてシステム構成が肥大化し、PLCのアドレスが1つ変わるたびにスクリプト修正とデバッグに追われ、メンテナンス不能に陥っていく。
② OEE(設備総合効率)の分母「負荷時間」が現場の実態と合わない問題
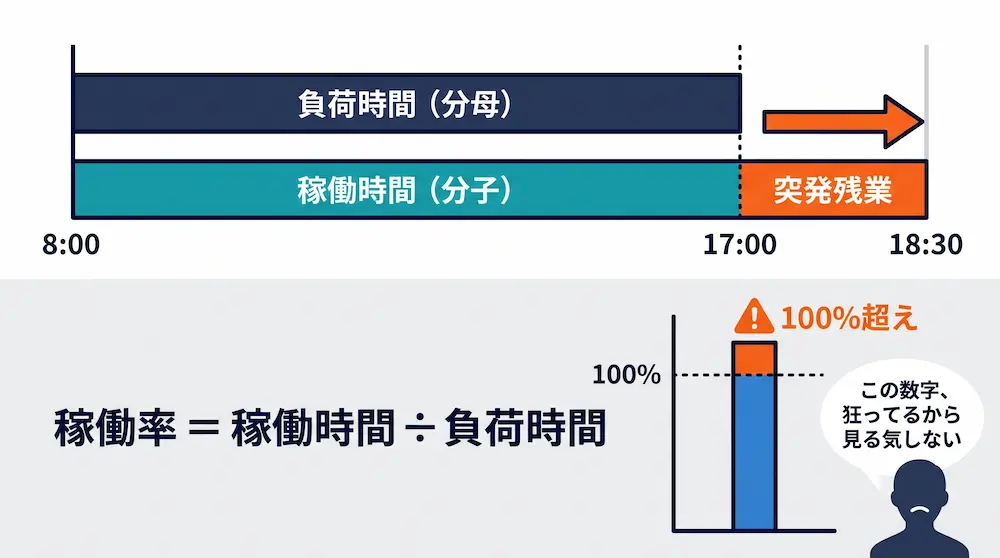
工場で最重要KPIとなるOEE(設備総合効率)を算出する際、必ず時間稼働率(稼働時間 ÷ 負荷時間)を計算する。しかし、この「負荷時間(分母)」は決して固定値ではない。
朝礼の延長による始業遅れ、急なロット増産に伴う突発残業、午後からの緊急ライン停止や昼休みの前倒しなど、工場の現場運用は常に揺らいでいる。汎用BIツールで対応しようとすると、こうした現場の変動ロジックをSQLやDAX関数で無理やり組む羽目になる。
「定時(17:30)を過ぎて残業に入った瞬間、分母の計算が止まって稼働率が100%を突破する」といった計算破綻が起き、その例外処理のメンテナンスだけでエンジニアの工数が溶けていくのだ。
③ 「見えた後」に設備や作業指示へフィードバックできない(片道切符)
BIツールは、本質的に工場の「見える化」、つまり「見るため」のツールだ。ダッシュボード上で異常停止や歩留まりの悪化を検知しても、そこから設備に停止信号を送ったり、現場のハンディ端末へ作業指示(ディスパッチ)を飛ばしたりすることはできない。
工場DXの真のゴールは「可視化」ではなく「現場のカイゼンと自動化」だ。画面を見て終わり、気づいた人間が現場へ走るだけの“片道切符”の仕組みはいずれ形骸化し、現場から見向きもされなくなる。
3. 試したこと / 実装:なぜKonekti EX(Dereva基盤)に落ち着いたのか
汎用BIツールの限界を骨身に染みて理解した現場担当者が、最終的に行き着いたのが「Konekti EX」(およびその中核基盤である産業用IoTプラットフォーム「Dereva」)だった。選定の決め手となったのは、現場のOT要件とITインフラの双方を熟知したアーキテクチャの存在だ。
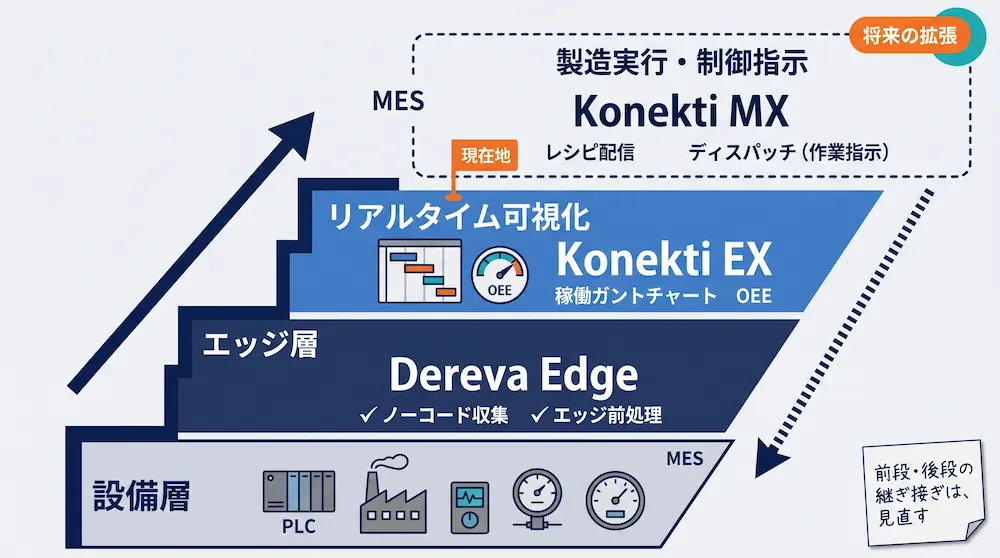
(1) 制御盤に収まる「Dereva Edge」によるノーコード収集とインメモリ前処理
最大のブレイクスルーは、現場のエッジ層(Dereva Edge / Dereva Gateway)と可視化基盤が最初から一体化している点にある。
Dereva Edgeは100mm×70mm×30mmという手のひらサイズで、制御盤内のDINレールにそのままポン付けできる。三菱電機、オムロン、キーエンス、Siemensなど主要メーカーを含む200種類以上のドライバを標準搭載しており、制御盤のLANポートやシリアル(RS-232C/485)を繋ぐだけで、ノーコードでPLCのデータ収集が走り出す。
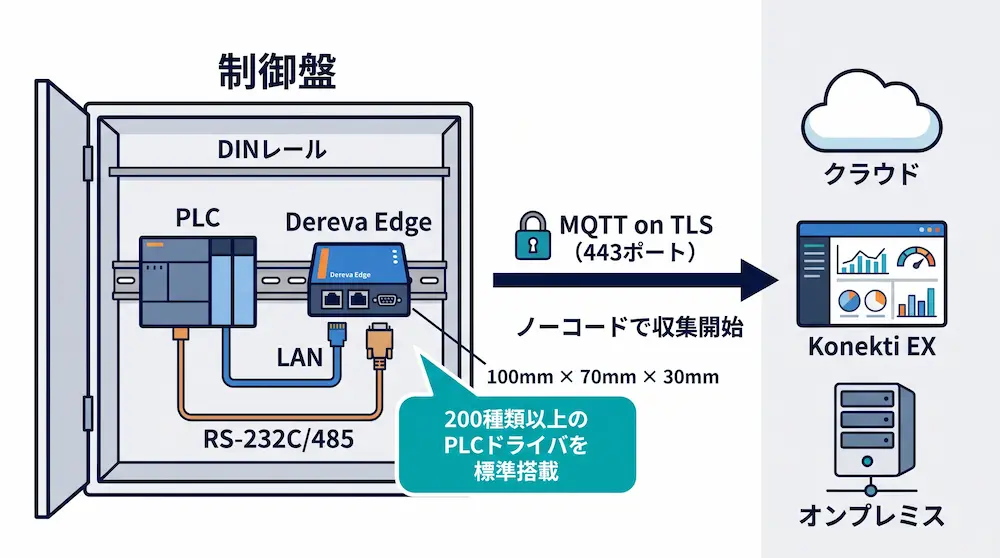
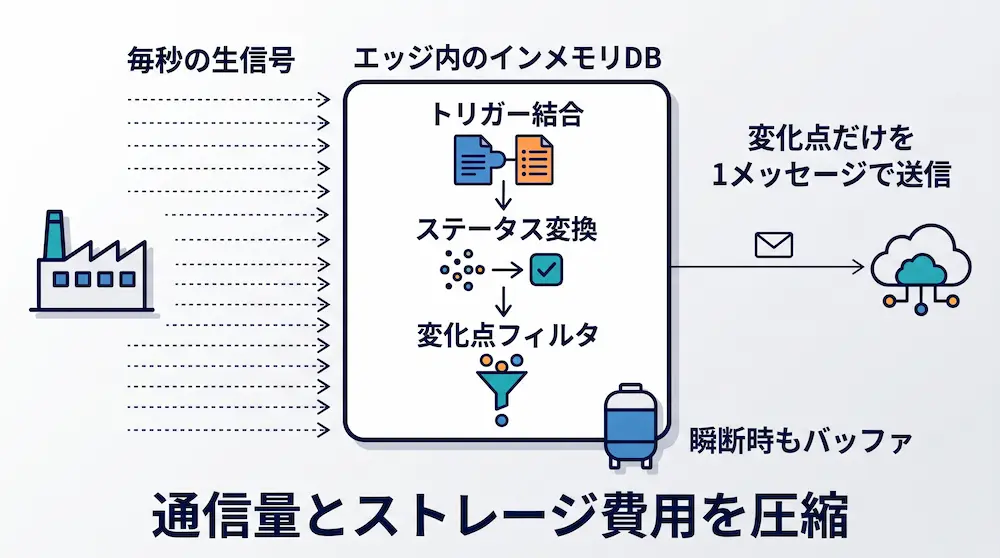
特に現場エンジニアとして唸らされたのが、エッジ内部に高速インメモリデータベースを抱えている設計だ。クラウドや上位DBにデータを投げる前の段階で、以下の処理をエッジ単体で完結できる。
- トリガー駆動結合:加工開始信号(トリガ)を検知した瞬間、メモリ内の個体番号・ロット番号と直近のアナログ計測値を1行に結合
- ビット集約・数値化:複数異常ビットを1つのステータスコードに変換し、データ量を圧縮
- 変化点送信:100タグのデータを毎秒垂れ流すのではなく、値が動いた変化点のみを1メッセージに集約してMQTT over TLS(443ポート)で送信
これにより、クラウド側の通信量とストレージ費用を大幅に圧縮できる。外部ネットワークが一時的に瞬断しても、エッジ側でバッファリングされるためデータ欠損が発生しない点も、工場の現場では極めて心強い。
(2) 80種類以上の製造業特化プリセットによるダッシュボード構築
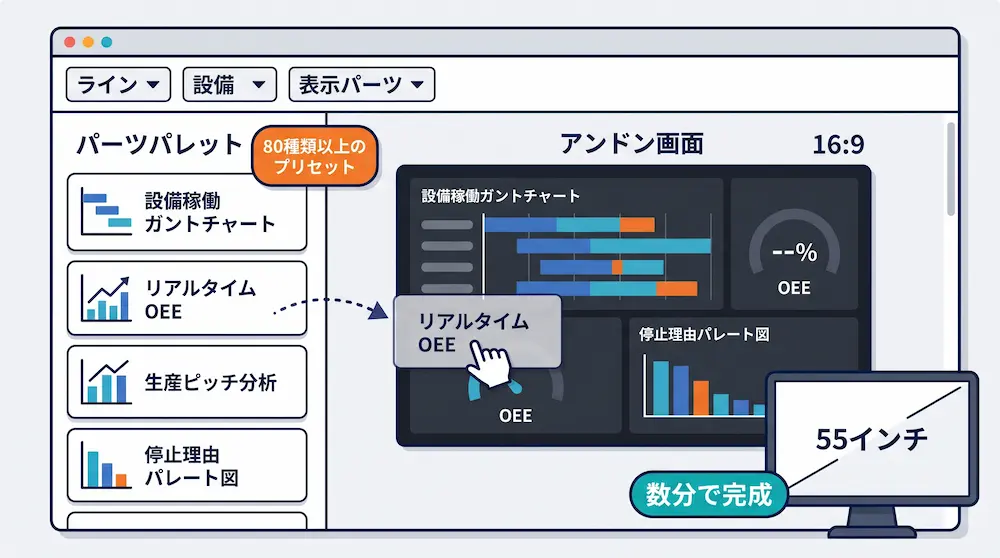
一般的なBIツールでは、ガントチャートやOEE、パレート図をゼロから設計・計算式実装しなければならない。一方、Konekti EXには製造現場で必須となる分析テンプレートが80種類以上、最初からプリセットとして組み込まれている。
- 設備稼働ガントチャート:稼働・停止・段取り・チョコ停のタイムライン表示
- リアルタイムOEE算出:時間稼働率・性能稼働率・良品率の即時計算
- 生産ピッチ・サイクルタイム分析:1ショットごとの実ピッチと標準時間の乖離監視
- 停止理由パレート図:PLCの異常コードと現場手入力の理由を突合したロス分析
設定画面から「ライン」「設備」「表示パーツ」をプルダウンで選び、作成したパネルをドラッグ&ドロップで配置するだけで、現場の55インチ大画面用アンドン画面や技術者向けの詳細分析画面が早ければ数分で完成する。
(3) ユーザーライセンスフリー&ダッシュボード作り放題の現場運用性
現場でシステムを定着させる上で、コスト構造と運用自由度は決定的な意味を持つ。一般的なクラウドBIやSaaSツールでは「1アカウントあたり月額数千円〜数万円」のユーザーライセンス課金が一般的だ。これだと「現場の班長や保全スタッフ全員にアカウントを配ると予算が爆発する」という理由で、結局一部の管理者しか見ないシステムになってしまう。
Konekti EXはユーザー単位の課金ではなく、設備(タグ)単位の課金モデルを採用している。現場の作業者、班長、保全エンジニア、工場長まで、何十人がブラウザから同時アクセスしても追加費用は一切発生しない。さらにダッシュボード画面も用途別(オペレーター用アンドン、保全用モニタ、品証用トレサビ)に無制限で作り放題だ。
「画面を1枚追加・改修するたびにSIerへ見積もりを取る」という不毛な費用とタイムラグがなく、現場主導でPDCAを回せる環境が整っている。
4. ハマったところと現場での試行錯誤:三色灯監視の罠とOEE計算の実態
もっとも、どれほど優れたツールであっても、現場への導入はカタログ通りにはいかない。実際に設備へセンサーやゲートウェイを取り付けて運用を回す中で、泥臭い試行錯誤を強いられた落とし穴が2つあった。
ハマりどころ①:三色灯(積層信号灯)だけでは「性能ロス」が見えない
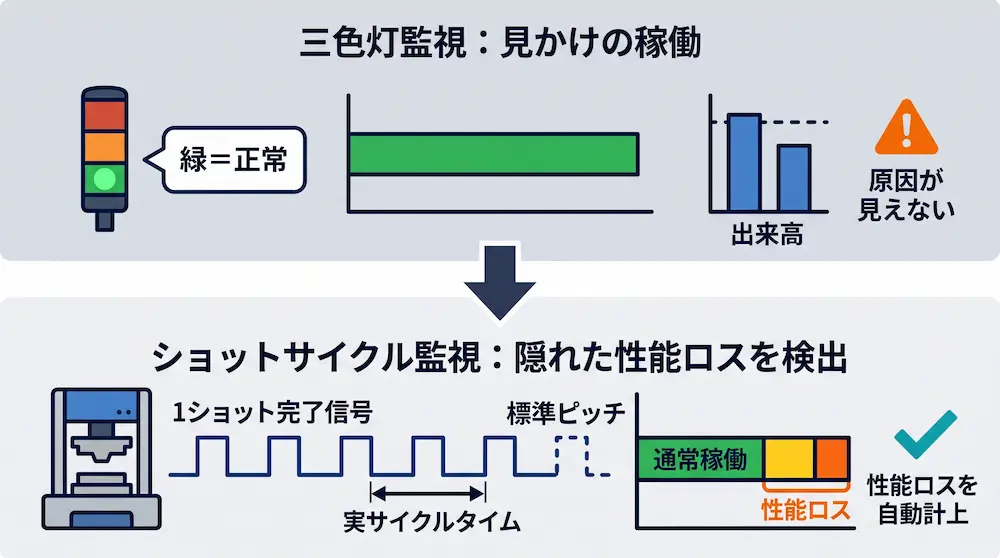
IoTのPoC(概念実証)で最もありがちなのが、「設備の稼働監視なら、三色灯の緑(稼働)・黄(待機)・赤(停止)を光センサーやリレーから取れば十分だろう」というアプローチだ。私たちも当初はこの構成でスモールスタートを切った。
だが、運用開始から数日後、奇妙な現象に直面する。画面上のガントチャートはずっと「緑(正常稼働)」を示しているのに、日報の出来高を締めると計画より2割も少ない日が頻発したのだ。
現場に張り付いて観察して判明した原因は、作業者が材料詰まりを警戒して機械の送り速度を意図的に落としていたこと、そして設備各部のベアリング摩耗による「速度低下ロス(性能ロス)」だった。三色灯は機械が動いてさえいれば「緑」を点灯し続けるため、「動いているけれど、標準スピードより遅い」という致命的なロスを完全に見落としていたのだ。
【対策:三色灯監視からショットサイクル監視への切り替え】
- 従来の監視:三色灯「緑」=100%稼働と誤認(速度低下・性能ロスが見抜けない)
- 見直し後:近接センサーや金型開閉リミットスイッチから「1ショットごとの完了信号」をダイレクトに取得
- 自動計算:前後ショットの時間差から実サイクルタイムを自動算出し、登録マスタの「標準ピッチ」と比較して差分を「性能ロス」として自動計上
Konekti EXのショットサイクル自動計測機能を有効化し、プレス機や成型機の金型動作から直接ショットピッチを監視するように改修した。これにより、「動いてはいるが遅い」状態がダッシュボード上で黄色くハイライトされ、保全や班長が即座に現場へ手を打てるようになった。
ハマりどころ②:突発残業による稼働率狂いと「負荷時間」の動的調整
もう1つの壁が、製造現場の日常茶飯事である「突発残業」と「始業遅延」だ。
「今日のロットを終わらせるため、急遽1時間残業する」「朝礼が長引き、ライン稼働が15分遅れた」。こうした変更が発生した際、一般的な監視システムでは定時(17:30)を過ぎると負荷時間のカウントがストップし、分子(稼働時間)だけが増え続けて時間稼働率が100%を突破する。翌朝、現場からは「この数字、狂ってるから見る気しない」と一蹴されてしまう。
Konekti EXでは、現場のタブレットや管理画面から「本日の終了時刻を18:30に変更」「休憩時間を20分追加」と入力するだけで、即座に当日の分母(負荷時間)を再計算し、正確な時間稼働率とOEEを維持できる。現場の泥臭いイレギュラー運用にシステム側が柔軟に追従できるかどうかが、定着の分水嶺だった。
5. 実際の挙動 / 結果:前日集計の「反省会」が、10分以内の「現場直行」へ
Konekti EXの本格稼働後、工場の朝礼と現場オペレーションの風景は劇的に様変わりした。汎用BIツールを検討していた当初の想定と、導入後の状況を比較した結果が以下の通りだ。
| 評価項目 | 汎用BIツール検討時の想定 | Konekti EX 導入後の状況 |
|---|---|---|
| データ収集・配線 | データロガー+専用PC+自作ETLスクリプトの多段構成が必要 | Dereva Edgeを制御盤内DINレールにポン付け。200種以上のPLCへノーコード接続 |
| データ反映ラグ | バッチ処理や中間DBを経由するため、数十分〜翌日集計 | エッジインメモリ処理により、数秒〜リアルタイム反映 |
| 停止要因の特定 | 「設備が止まった」ことしか分からず、現場へ聞き取りが必要 | ガントチャートから停止理由マスタや電子帳票と自動紐付け |
| システム拡張性 | 画面閲覧のみの片道切符(他システムや現場へのフィードバック不可) | 将来的なMES(Konekti MX)やPLC制御指示・レシピ送信へスムーズに拡張可能 |
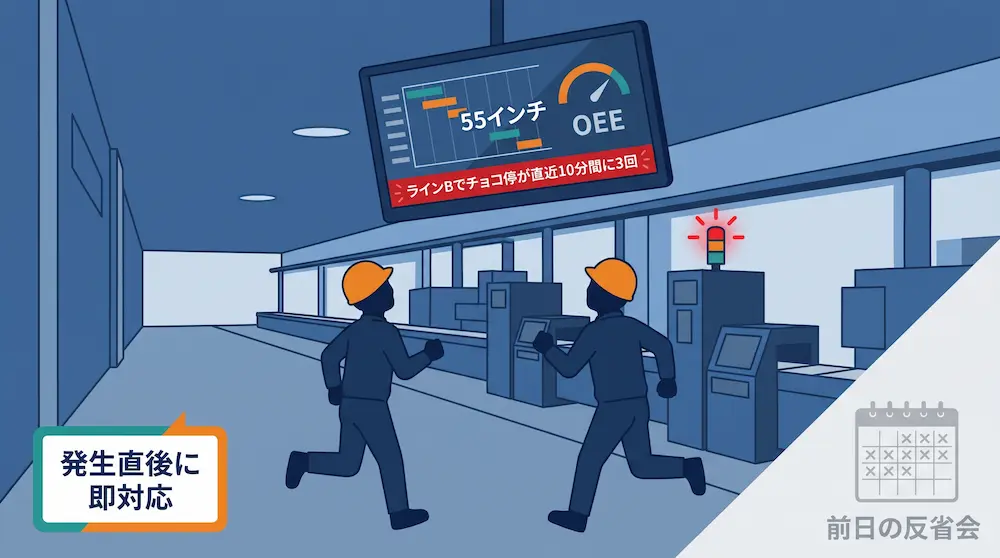
かつての製造現場では、毎朝の朝礼で「昨日はラインAで稼働率が15%落ちていました。注意しましょう」という前日の反省会を行っていた。しかし、どれほど真剣に反省したところで、昨日のライン停止は1秒も取り戻せない。
Konekti EX導入後、現場の通路頭上に吊るされた55インチの大型アンドンモニタには、リアルタイムのガントチャートとOEEが表示されるようになった。「ラインBでチョコ停が直近10分間に3回発生」「第2プレスのサイクルタイムが標準より15%遅延」といったアラートが赤く点滅した瞬間、保全スタッフや班長がその場で設備へ駆けつける。
「手遅れの反省会」から「発生直後の即時ヘルプ・未然防止」へと現場の行動様式が根本から変わった結果、ライン全体の稼働率は導入前と比較して約12%向上した。
また、インフラ面での選択肢の広さも現場定着を強力に後押しした。クラウドで手軽に始めたいラインには月額45,000円〜でスモールスタートが可能な「Konekti EX on AWS」を適用し、社内セキュリティポリシーが厳しく外部インターネット接続が制限される重要ラインには、産業用PCとDereva Edgeが一体となった閉域スタンドアローン型「Konekti BOX」を設置した。現場のセキュリティ要件や予算感に合わせて柔軟に構成を使い分けられる点は、汎用SaaSにはない大きな強みだ。
6. まとめ / 所感:製造業DXで最初に選ぶべきは「お化粧ツール」ではない
製造業向けBIツールの選定記事を読んでいると、どうしても「グラフの見た目の美しさ」や「ドラッグ&ドロップの操作性」といった表面的な機能に目が行きがちだ。しかし、実際に工場の設備と向き合い、現場で手を動かしてきたエンジニアとして痛感したのは次の事実だ。
「工場DXの成否を分けるのは、ダッシュボードの綺麗さではない。エッジから設備の泥臭い信号を吸い上げ、現場のロジックで使える形に整えるデータパイプラインの頑健さである」ということだ。
どれほど洗練された汎用BIツールを導入しても、設備データのクレンジングに追われ、リアルタイム性を失い、現場のイレギュラーに耐えられなければ、最終的には誰にも見られない「放置ダッシュボード」として埃をかぶることになる。
設備データの直接収集からエッジ前処理、現場の現実に即したリアルタイム可視化(見える化)、そして将来的にはMES(Konekti MX)やPLCへの制御逆指示・レシピ配信までを見据えるなら、前段と後段を自作スクリプトで無理やり継ぎ接ぎするアプローチは今すぐ見直すべきだ。最初から製造現場(OT領域)に寄り添って設計された統合プラットフォームを選ぶことこそが、結果として最も遠回りのない最短ルートになる。