- 結論: 設備総合効率(OEE)は、時間稼働率×性能稼働率×良品率で求める。計算例では90.0%×82.7%×96.0%で71.4%となり、稼働率だけでは見えない速度低下・チョコ停・不良が数字に出る。
- 前提環境: 世界クラスの目安は85%。ただし多品種少量ラインは50〜65%でも優秀な場合があり、他社比較より同一ラインの推移を見る。自動算出には、新旧PLC混在に対応するゲートウェイと負荷時間マスタが要る。
- 注意: 紙日報とExcelの手集計は、入力負荷・GIGO・タイムラグで形骸化する。負荷時間が固定だと、残業時に時間稼働率が100%を超える。
「日報を見ると時間稼働率は90%超え。なのに、なぜか夕方の出来高が計画の7割くらいしかない」
「設備はずっと動いていたはずなのに、上がってきた完成品パレットの数が明らかに足りない」
「原因を調べようとExcelの日報をひっくり返しても、『微調整』『段取り』と丸められた数字しか残っていない」
工場のライン改善や生産技術、現場のDXに関わった人間なら、一度はこの違和感に頭を抱えたことがあるはずだ。
機械の電源が入っていてシリンダが動いていれば、帳票上は「稼働中」の扱いになる。だが現場の実態はそんなに綺麗じゃない。ワークの供給が引っかかって設計の7掛けのスピードでノロノロ動いていたり、数秒止まっては作業者が手で払ってリセットボタンを押していたり、夕方になって寸法外れの不良山積みに気づいて青ざめたりする。
名目上の「動いていた時間」に安心していると、この微小な停止や速度低下、不良の手戻りといった「現場の真水(正味の付加価値)」がごっそり抜け落ちる。この隠れたロスを数字で白日の下に晒すための指標が、設備総合効率(OEE: Overall Equipment Effectiveness)だ。
今回は、教科書的な定義や計算式をなぞるだけでなく、実際にPLCから信号を引っこ抜いてリアルタイムでOEEを算出しようとしたときに現場がぶち当たる「Excel運用の限界」「新旧マルチベンダーPLCの混在」「急な残業で分母が狂う負荷時間マスタの罠」まで、泥臭い実装目線で整理していく。
- 1 1. 設備総合効率(OEE)の本質と基本概念
- 2 2. 設備総合効率の計算式と具体的シミュレーション
- 3 3. OEEの業界目安(ワールドクラス)と「数字の罠」
- 4 4. OEEを蝕む「設備の7大ロス」の構造
- 5 5. OEE計測における現場の挫折パターン:手作業・Excel運用の限界
- 6 6. OEE自動算出アーキテクチャ:設備データ直接収集の技術要件
- 7 7. スマートファクトリー競合動向とアプローチ比較
- 8 8. Konekti EX によるOEE自動算出と現場改善の実装
- 9 9. 現場でOEEを定着・カイゼンへ繋げる5つの実践ステップ
- 10 10. よくある質問(FAQ:技術・運用編)
- 11 11. まとめ:設備投資なしで現場の隠れた生産能力を解放する
1. 設備総合効率(OEE)の本質と基本概念
1.1 OEEとは?定義と英語表記(Overall Equipment Effectiveness)
設備総合効率(OEE: Overall Equipment Effectiveness)を一言で言えば、「設備が持っている本来のポテンシャルに対して、どれだけムダなく、正規のスピードで、良品だけを吐き出し続けられたか」を測る指標だ。1970年代に日本プラントメンテナンス協会(JIPM)が提唱したTPM活動の中で生まれたもので、今や工場の生産性を語る上でのグローバル標準になっている。
高価なNC工作機械や自動機をラインに入れたところで、ただ電源が入ってアイドリングしているだけじゃ投資回収(ROI)は進まない。「付加価値を生み出している正味の時間」がどれだけあったか。ここをシビアに突き詰めるのがOEEの思想だ。
1.2 なぜ「稼働率」だけでは現場の真水が見えないのか?
現場で雑に使われがちな「稼働率」という言葉。大抵の場合は「定時8時間のうち、機械が電源ONで動いていた時間の割合(時間稼働率)」を指している。ここに強烈な落とし穴がある。
例えば、次の2つの現場を考えてみてほしい。
- ケースA(速度低下): 8時間ずっと機械は動いていた。だがパーツフィーダの送りが悪く、引っかかりを恐れたオペレーターが独断でボリュームを絞り、定格の70%のスピードで加工していた。
- ケースB(不良多発): 8時間ノンストップ、定格100%のトップスピードで加工機がブン回っていた。しかし治具の摩耗で刃先がブレており、出来上がったワークの15%が寸法公差外れで全数手直しになった。
どちらのケースも、従来の「時間稼働率」だけで見れば文句なしの「100%稼働」だ。工場の管理ボードには綺麗な緑ランプが点灯し、現場リーダーも「今日はトラブルなく設備が回ってました」と報告する。しかし、夕方に出てきた良品の箱を見れば、売上になる数量は目標に遠く及ばない。
| 指標 | 捉えているロスの種類 | 現場での見え方・特徴 |
|---|---|---|
| 時間稼働率 | 故障停止、段取り替え、刃具交換などの完全停止 | 誰の目にも機械が止まっていることが一発でわかる(赤信号) |
| 性能稼働率 | 数秒〜数十秒のチョコ停、空転、スピード低下 | 動いているように見えて、設計値より明らかに遅い(黄信号) |
| 良品率 | 不良品の発生、立ち上がり時の試し打ち、手直し | 数量はできているが合格品が少ない(白・不良) |
| 設備総合効率(OEE) | 上記3つのロスすべてを掛け合わせた真の効率 | 現場が本当に付加価値を生み出した「真水」の割合 |
OEEを現場に持ち込む最大の意義は、「とりあえず動いているからヨシ」という現場のバイアスを粉砕し、速度低下や品質不良を含めた冷酷な現実を数字で直視することにある。
2. 設備総合効率の計算式と具体的シミュレーション
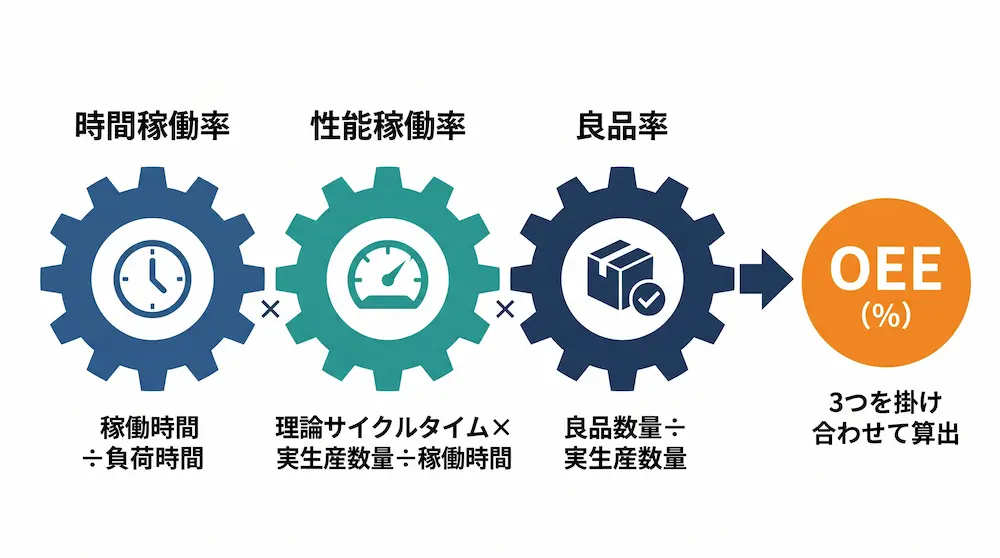
OEEの計算式は、「時間稼働率」「性能稼働率」「良品率」の3つの独立した比率を掛け合わせる形になる。
設備総合効率(OEE) = 時間稼働率 × 性能稼働率 × 良品率
※各要素を個別にパーセンテージ(または小数)で算出し、それらを掛け合わせることで最終数値を求める。
2.1 各構成要素の計算式と定義
① 時間稼働率(Availability)
計画された操業時間(負荷時間)に対して、実際に機械が動いていた時間(稼働時間)の割合だ。
- 【計算式】 時間稼働率 = 稼働時間 ÷ 負荷時間
- 負荷時間 = 操業時間 - 計画停止時間(昼休み、朝礼、定期清掃、計画保全など)
- 稼働時間 = 負荷時間 - 停止時間(突発故障、段取り替え、刃具交換、調整など)
ここで極めて重要なのが「負荷時間の定義」だ。現場の実態に合わせて「計画停止」を正しく控除しないと、休憩時間や定例会議の時間がそのまま「設備の異常停止」としてカウントされ、数値が歪んでしまう。
② 性能稼働率(Performance)
設備が動いていた時間の中で、「本来設計された通りのスピード・能力を発揮できたか」を示す割合だ。
- 【計算式】 性能稼働率 = (理論サイクルタイム × 実生産数量)÷ 稼働時間 (または:実生産数量 ÷ 理論生産可能数量)
- 理論サイクルタイム:設備の仕様上、製品1個を加工・組立するのに必要な最短時間(設計値・基準値)
- 分子の「理論サイクルタイム × 実生産数量」は、その数量を作るために本来必要だった最短時間(正味稼働時間)を意味する。
稼働時間に対して正味稼働時間が短いほど、チョコ停や速度低下で時間をドブに捨てていたことになる。
③ 良品率(Quality)
生産されたすべての製品のうち、「手直しや廃棄を伴わずに良品として合格した製品」の割合だ。
- 【計算式】 良品率 = 良品数量 ÷ 実生産数量 (または:(実生産数量 - 不良品数量 - 手直し数量)÷ 実生産数量)
- 不良数量には、試運転時の捨て打ち(立ち上がりロス)や、工程内で発生した寸法不良、外観キズ、組付けミスをすべて含める。
2.2 現場のリアルな数値で見る計算シミュレーション
ある自動車部品加工ライン(1直8時間シフト)を例にとり、具体的な数値で計算してみよう。
- 操業時間:8時間(480分)
- 計画停止時間:60分(昼休憩45分、午前・午後小休憩各5分、始業点検・清掃5分)
- 負荷時間:480分 - 60分 = 420分(25,200秒)
- 突発停止時間:42分(段取り替え20分、ワーク噛み込み復旧12分、刃具交換10分)
- 稼働時間:420分 - 42分 = 378分(22,680秒)
- 理論サイクルタイム:25秒/個
- 実生産数量:750個
- 良品数量:720個(寸法不良20個、外観キズ10個で合計不良30個)
【算出ステップ1】 時間稼働率の算出
時間稼働率 = 378分 ÷ 420分 = 0.900(90.0%)
【算出ステップ2】 性能稼働率の算出
理論上、750個作るのに必要な最短時間は「25秒 × 750個 = 18,750秒(312.5分)」だ。しかし実際には378分(22,680秒)かかっている。
性能稼働率 = 18,750秒 ÷ 22,680秒 ≒ 0.8267(82.7%)
※ここで生じている約17.3%のロスは、目視では気付きにくい数秒単位のセンサー誤検知(チョコ停)や、熱変形を恐れて送り速度を落とした速度低下ロスだ。
【算出ステップ3】 良品率の算出
良品率 = 720個 ÷ 750個 = 0.960(96.0%)
【算出ステップ4】 設備総合効率(OEE)の算出
OEE = 時間稼働率(0.900) × 性能稼働率(0.8267) × 良品率(0.960)
OEE = 0.7143 ≒ 71.4%
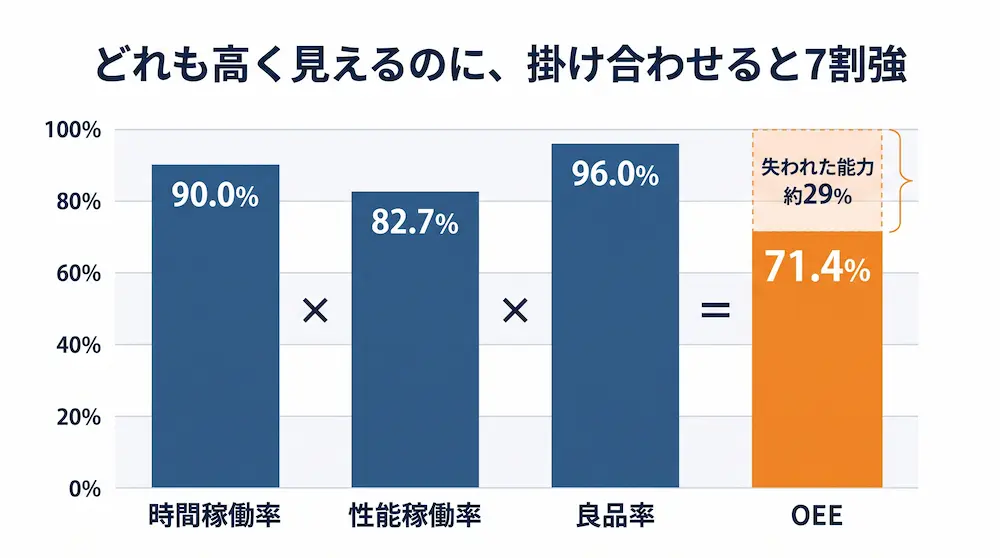
この結果から何がわかるか。現場の肌感覚としては「時間稼働率90%だから、今日はかなり順調に設備が動いていた」と報告されがちだ。しかし、OEEで総合評価すると実質的な生産能力は7割強(71.4%)しか発揮されておらず、約29%の潜在能力がどこかへ消え去っているという冷酷な事実が浮き彫りになる。
3. OEEの業界目安(ワールドクラス)と「数字の罠」
3.1 世界クラス(World Class OEE)の基準値:85%
TPMの提唱者である中嶋清一氏らの文献において、ディスクリート製造業における「世界クラスのベンチマーク(World Class OEE)」として広く引用される水準が85%だ。その内訳は一般に以下のように定義される。
- 時間稼働率(Availability):90.0%以上
- 性能稼働率(Performance):95.0%以上
- 良品率(Quality):99.0%以上
- 設備総合効率(OEE):0.90 × 0.95 × 0.99 ≒ 84.6%(約85%)
一般的な工場のOEEを初めて正確に計測すると、多くのラインで40%〜60%程度という厳しい現実に直面する。最初から85%を目指すのではなく、自工場のベースラインを知ることが改善の出発点だ。
3.2 業界・生産形態によるバラつきと「他社比較の無意味さ」
ここで注意しなければならないのは、「OEEは他社と競い合うための数値ではない」という点だ。
- 少品種大量ライン(例:飲料ボトリング、半導体前工程、自動車エンジン量産):ラインが高度に自動化されており、段取り替えが少ないため、OEEは80%〜85%超を目標値として狙える。
- 多品種少量ライン(例:精密機械加工、板金プレス、受託電子基板実装):1日に何度も品種切り替えや金型・治具交換、初品寸法測定が発生する。段取り替え時間を停止時間として厳密に計上する場合、OEEが50%〜65%程度であっても、工場運営として極めて優秀な場合がある。
OEEの真の価値は、他社との比較ではなく、「同一ライン・同一設備における過去の推移(トレンド)」をモニタリングし、施策の前後でロスがどう削られたかを時系列で追うことにある。
4. OEEを蝕む「設備の7大ロス」の構造
OEEを向上させるには、低下を招く根本原因を特定しなければならない。日本プラントメンテナンス協会(JIPM)では、設備効率を阻害する代表的な要因を「7大ロス」として分類している。
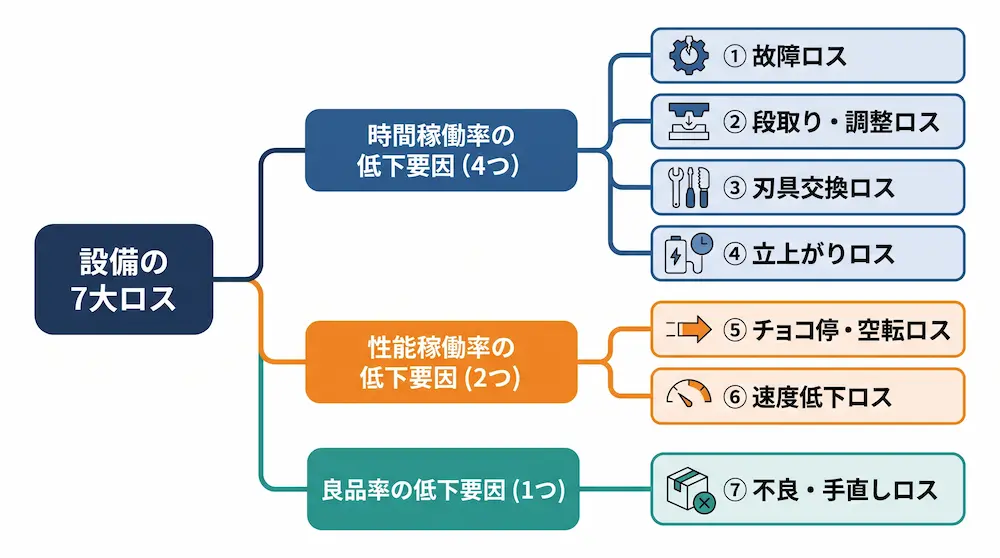
| 影響する指標 | ロスの名称 | 具体的な発生事象 | 現場での典型的な見逃しパターン |
|---|---|---|---|
| 時間稼働率 | ① 故障ロス | モーター焼損、シリンダ破損、PLC通信断などによる突発停止 | 停止時間が長いため記録は残るが、前兆(異常振動・異音)の把握が困難 |
| 時間稼働率 | ② 段取り・調整ロス | 金型・治具交換、プログラム変更、ガイド位置調整 | 「段取り時間」として一括計上され、位置決めなどの「微調整時間」が埋没 |
| 時間稼働率 | ③ 刃具交換ロス | エンドミル摩耗交換、チップ交換、砥石ドレッシング | 工具寿命マスタが曖昧で、作業者ごとの交換タイミングのバラつきが発生 |
| 時間稼働率 | ④ 立上がりロス | 段取り替え直後や始業時の暖気運転、加工条件安定待ち | 「始業準備」として当然視され、ロスとして認識されない |
| 性能稼働率 | ⑤ チョコ停・空転ロス | パーツフィーダ詰まり、ワーク検知センサーのチャタリング | 数秒〜十数秒で作業者が手で直すため、日報には一切記録されない |
| 性能稼働率 | ⑥ 速度低下ロス | 設計サイクルタイムより低速運転、搬送速度の減速 | チョコ停を嫌って作業者が独断でライン速度を落として運転する |
| 良品率 | ⑦ 不良・手直しロス | 寸法外れ、傷、バリ、組付けミスによる廃棄や手直し | 不良数はカウントされるが、「どの設備のどのタイミングで発生したか」の紐づけが困難 |
4.1 現場で最も見落とされるブラックボックス:「チョコ停」と「速度低下」
上記の7大ロスのうち、最も改善難易度が高く、かつ莫大なポテンシャルを秘めているのが性能稼働率に属する「チョコ停」と「速度低下」だ。
1回30分の故障停止(ドカ停)が起きれば、保全部門が駆けつけて報告書が作成される。しかし、「1回15秒のパーツ詰まり」が1直の間に120回起きた場合、合計で30分間の停止が発生しているにもかかわらず、作業者はその場で手で払ってリセットボタンを押すだけだ。日報に書かれることはなく、誰の記憶にも残らない。
さらに現場では、「設備を本来の定格速度で動かすとチョコ停が多発して面倒だから、送り速度を80%に落として安定稼働させよう」という本末転倒な調整が日常化しがちだ。これらはすべて性能稼働率の低下として潜在化し、工場のスループットを削り取っていく。
5. OEE計測における現場の挫折パターン:手作業・Excel運用の限界
多くの工場が「まずはお金をかけずに紙の日報とExcelでOEEを計算しよう」とスタートする。しかし、この取り組みは高い確率で数か月以内に形骸化する。なぜ手作業によるOEE算出は破綻するのか。
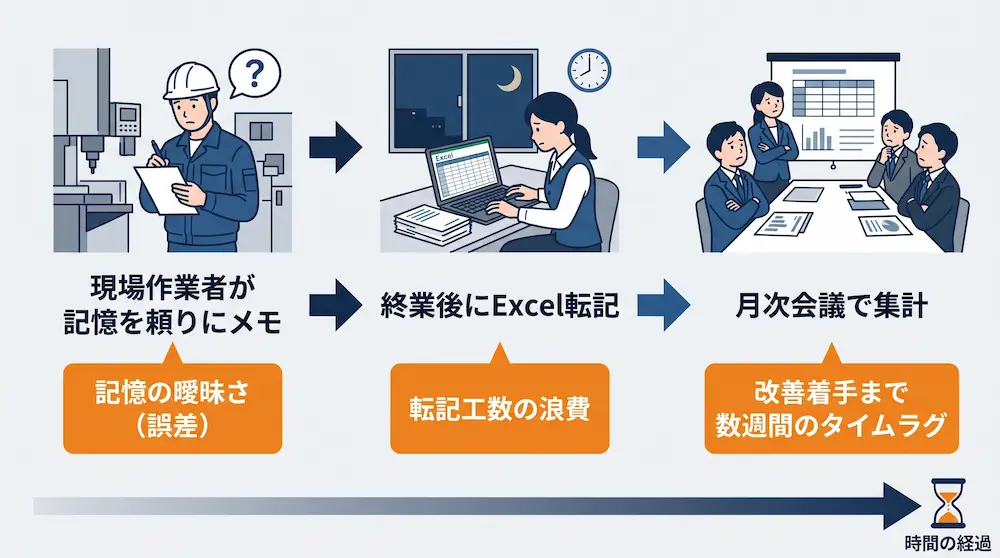
挫折パターン1:作業者の入力負荷と記録の改ざん・丸め
忙しい製造現場で、作業者が加工と搬送の合間に「10:14〜10:16 停止(理由:ワーク詰まり)」と正確にペンを取ることは不可能に近い。結果として、終業間際に「だいたい10分くらい止まっていた気がする」と記憶で数値を丸めて記入することになる。
挫折パターン2:GIGO(Garbage In, Garbage Out)の罠
入力される元データが作業者の主観や推測に依存しているため、それをどんなに高度なExcelマクロで集計しても、導き出されるOEEは実態とかけ離れたものになる。信憑性のない数値を前に現場と管理者が議論しても、「この数字は実際とは違う」という水掛け論に終わり、改善活動自体が立ち消えになる。
挫折パターン3:結果が出るのは翌週・翌月という致命的タイムラグ
紙日報を回収し、事務担当者がExcelに入力してOEEを算出するまでに数日から数週間のタイムラグが発生する。「2週間前の火曜日の午後、なぜこのラインのOEEが落ちていたのか」を現場に尋ねても、当時の加工条件や作業状況を覚えている人間はいない。改善のPDCAを回すには、「今、何が起きているか」をその日のうちに把握する即時性が不可欠だ。
6. OEE自動算出アーキテクチャ:設備データ直接収集の技術要件
手作業の限界を打破する唯一の解決策は、設備(PLCや各種センサー)から信号を直接自動収集し、人手を介さずにOEEを自動演算することだ。しかし、これを実現するためには製造業特有の技術的ハードルをクリアしなければならない。
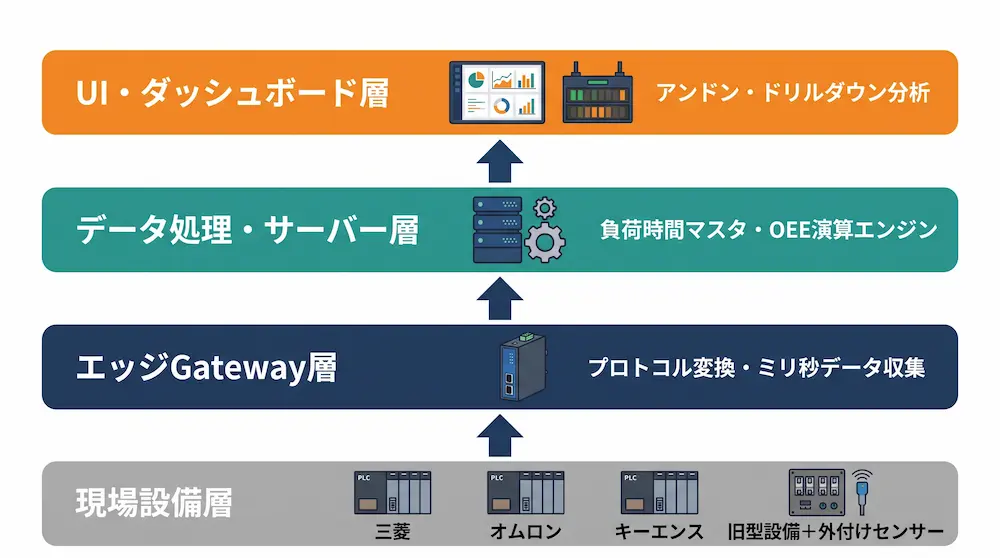
6.1 新旧マルチベンダーPLC混在問題(三菱、オムロン、キーエンス、ファナック等)
実際の工場において、すべての設備が同一メーカーの最新PLCで統一されているケースは極めて稀だ。加工機Aラインは三菱電機(MELSEC-Q/iQ-R)、組立機Bラインはオムロン(Sysmac CJ2/NX)、検査機Cラインはキーエンス(KV-8000/7000)、旧型プレス機はPLCレス(リレー制御盤のみ)といった混在が一般的だ。
このような異種混在環境において、専用の通信プログラムを都度スクラッチ開発していたら、膨大なSI費用と期間がかかる。上位システムには、新旧PLCプロトコルに対応し、ノーコードでレジスタを読み出せるマルチベンダー対応ゲートウェイが必須となる。
6.2 「負荷時間マスタ」の設計:急な残業・休憩に対応する動的シフト管理
OEE算出においてエンジニアが最も頭を抱えるのが「時間稼働率の分母(負荷時間)」の動的処理だ。現場はカレンダー通りには動かない。
- 今日は進捗が遅れているため、急遽30分の残業を行うことになった。
- 昼休みの45分間、設備を完全停止させるはずだったが、一部のラインだけ無人自動運転を継続した。
- 突発的な設備保全のため、14:00〜15:00を計画保全枠に切り替えた。
これらを固定のタイマーで処理していると、残業時間中に設備を動かした際に「時間稼働率が100%を超える」という演算破綻を起こす。また、休憩時間中に設備を止めているだけなのに「突発停止30分」と誤認識されてOEEが急落する。
OEEの自動化には、現場のシフト変更、残業、突発の計画停止を柔軟に反映できる「負荷時間マスタ(ダイナミック・カレンダー機能)」がバックエンドに組み込まれている必要がある。
7. スマートファクトリー競合動向とアプローチ比較
製造現場の可視化やOEE算出を検討する際、市場には多種多様なアプローチが存在する。自社の規模や課題に合致しない選択をして失敗するケースが後を絶たない。主要なアプローチを技術的視点から整理する。
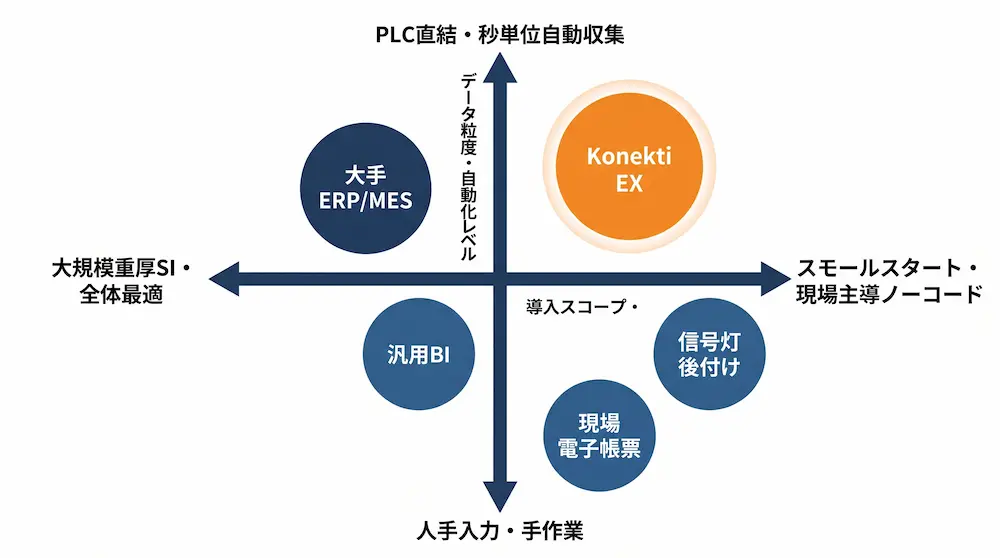
7.1 代表的なアプローチ別の比較分析
| アプローチ区分 | メリット・強み | 課題・OEE自動化における限界 |
|---|---|---|
| ① 大手重厚MES・ERP統合型 | 基幹から現場制御まで一気通貫。全社データ統合力と経営直結の分析力 | 初期費用数千万円〜数億円、納期半年〜1年。スモールスタート困難で現場変更が重い |
| ② 汎用BIツール活用型 | ダッシュボード表現力が極めて高く、他業務データとの統合が容易 | PLCビットデータからの時間変換やOEE計算、負荷時間マスタ等の前処理を個別開発要 |
| ③ 現場帳票・電子化型 | 紙帳票のタブレット化が早く、作業手順徹底やHACCP等の業務管理に強い | 人手入力依存のため数秒のチョコ停や微小遅延を拾えず、作業者の入力負担が残る |
| ④ 信号灯後付け無線型 | 配線不要で古い設備でも安価かつ手軽に稼働状態を収集可能 | データが「信号灯の色」に限られ、詳細停止要因コードや良品率・OEE完全自動化は困難 |
| ⑤ 設備直結ノーコード型(Konekti EX) | 新旧PLC直結。製造特化プリセットで即日OEE自動算出。月額45,000円〜のスモールスタート | 全社ERPなどの大規模基幹業務機能は単体で持たない(上位連携で補完) |
7.2 現場が直面する「SCADA分離構成」の罠
製造DXの検討現場でしばしば浮上するのが、「設備通信(SCADA)は三菱電機などのFA純正を使い、見える化・ダッシュボードは別のBIベンダーや受託開発に任せる」という分離構成案だ。一見、各レイヤーの得意分野を組み合わせた合理的な構成に見えるが、現場実装フェーズにおいて以下のような構造的トラブルが頻発する。
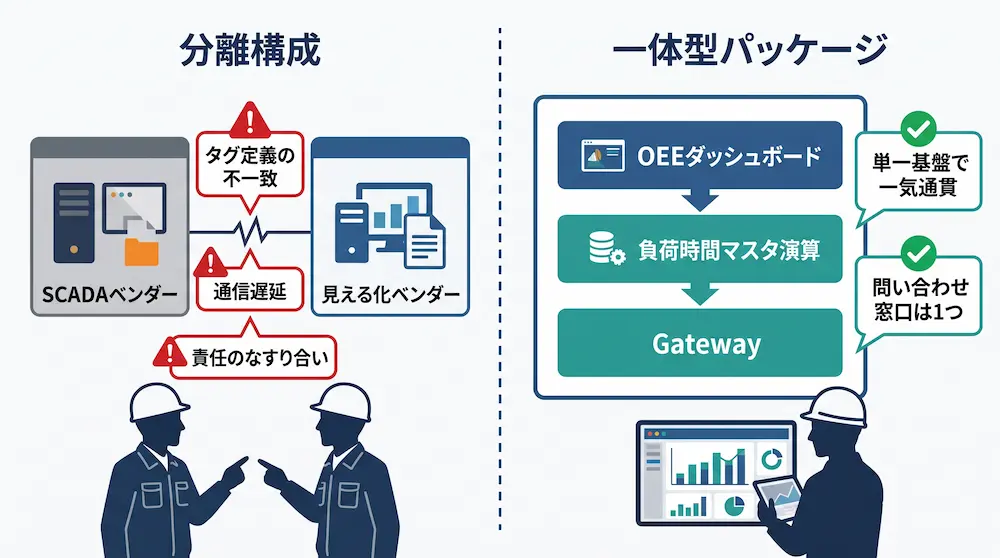
- 責任分界点の曖昧さと「ベンダーのなすり合い」:「ダッシュボードのOEE数値が狂っている」「停止時間が欠損している」というトラブルが発生した際、見える化側は「SCADAから送られてくるタグデータがおかしい」と主張し、SCADA側は「PLCレジスタは正常に送出しており、上位の計算ロジックの問題だ」と反論する。原因究明が長期化し、現場のDX推進室が板挟みになる。
- インターフェース開発・タグマッピングの二重コスト:SCADA側のタグ構造と、上位可視化ツールのデータベース構造を一致させるためのAPI開発やミドルウェア開発が別途発生する。設備の追加や信号の変更があるたびに、双方のベンダーへ改修費用を支払うことになる。
- 役割が明確な「一体型パッケージ」の優位性:こうしたリスクを回避するには、PLC通信・エッジ前処理・負荷時間マスタ演算・ダッシュボード表示までが単一製品群として疎結合に統合されたアーキテクチャを採用することが推奨される。各コンポーネントの境界が明確でありながら、障害時の問い合わせ窓口が一元化されていることが、運用フェーズにおける安定稼働の絶対条件だ。
8. Konekti EX によるOEE自動算出と現場改善の実装
私たち日本ラッドが提供する「Konekti EX(コネクティ イーエックス)」は、前述した製造現場の技術的課題(異種PLC混在、前処理ロジックの設計負荷、負荷時間マスタ、スモールスタート)をクリアするために設計された製造業向けノーコードDXソリューションだ。産業用IoTプラットフォーム「Dereva(デレバ)」を内包し、エッジからクラウド/オンプレまで一気通貫でカバーする。
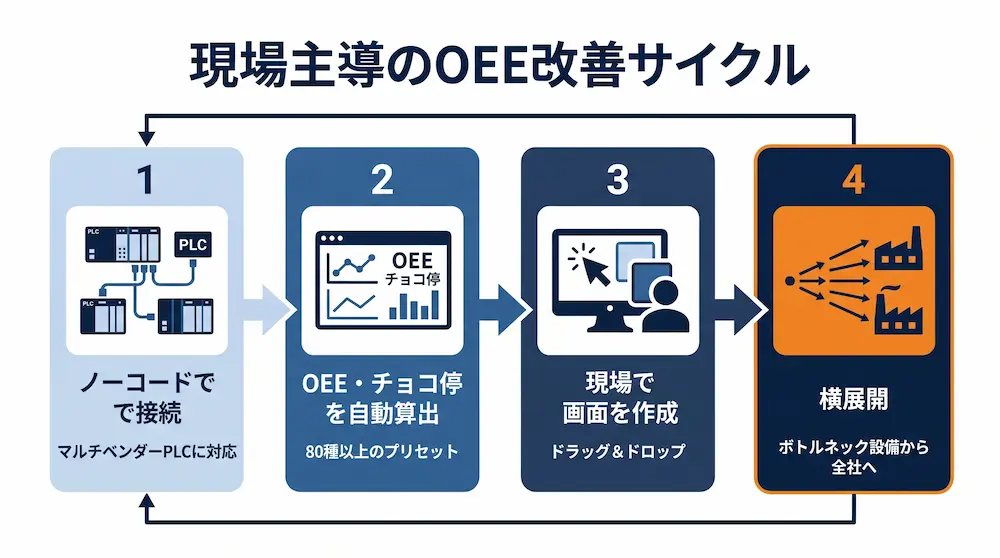
8.1 新旧400種以上のPLCにノーコード接続
三菱電機、オムロン、キーエンス、ファナック、シーメンスなど、主要メーカーの新旧400種以上のPLC・CNCプロトコルに標準対応している。ラダープログラムの大幅な改造や通信プログラムの新規開発を必要とせず、画面上のGUI設定だけで必要なレジスタやリレーの値を自動取得できる。
8.2 80種以上の製造特化プリセットで即時OEE自動算出
汎用BIツールと決定的に異なるのが、「製造現場特有の計算ロジックがあらかじめ組み込み済みである」点だ。
- 設備稼働時間・停止時間の自動判定
- 理論サイクルタイムと実績数からの性能稼働率演算
- 不良ショット信号による良品率追従
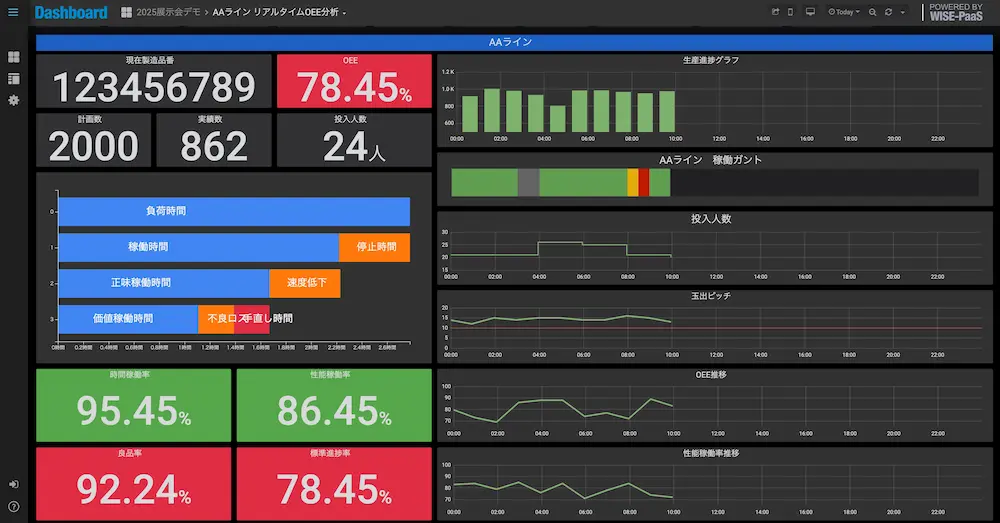
- 設備総合効率(OEE)のリアルタイムダッシュボード表示
- チョコ停(秒単位)とドカ停(分単位)の自動切り分け
これらが80種類以上の製造特化プリセット部品として用意されているため、ゼロからSQLや集計マクロを書くことなく、ドラッグ&ドロップ操作で導入当日からOEEの可視化を開始できる。
8.3 現場に即した「負荷時間マスタ」とドリルダウン停止要因分析
現場の運用で不可欠なシフト管理、急な残業、計画保全の時間をカレンダー上で直感的に設定できるため、実態に即した正確な時間稼働率を維持できる。
また、OEEが低下した際には、ダッシュボード上で対象の時間帯をクリックするだけで、「どの設備が、どの停止コード(例:ワーク詰まり、原点復帰エラー、シリンダ端検出タイムアウト)で何分何秒停止していたか」を即座にドリルダウン分析できる。これにより、改善検討会で「勘や経験」に頼らない、データに基づいた真因対策が可能になる。
8.4 予算に合わせたスモールスタートから全体展開へ
Konekti EXは、大掛かりな全社導入を前提としない。まずは最も故障が多いボトルネック設備1〜2台、あるいは1つのパイロットラインからクラウド版(月額45,000円〜)またはスタンドアロンのオンプレミス構成(Konekti BOX:150万円〜)でスモールスタートし、投資対効果(ROI)を実証してから工場全体へ横展開していくアジャイルなアプローチが可能だ。
9. 現場でOEEを定着・カイゼンへ繋げる5つの実践ステップ
システムを導入してOEEが画面に表示されるようになっても、それだけで生産性が上がるわけではない。得られたデータをカイゼン活動へ昇華させるための実践的な運用ステップを紹介する。
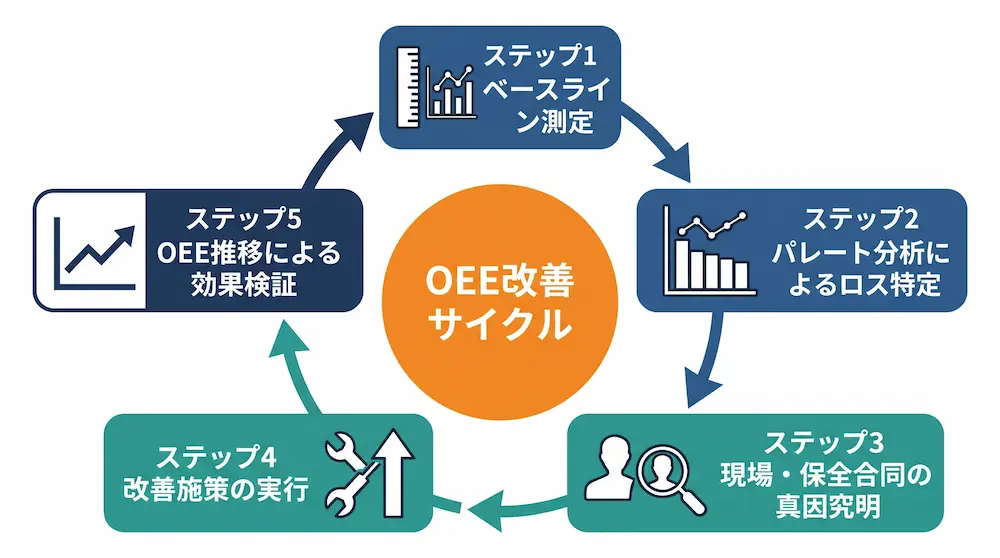
ステップ1:現状のベースラインをありのままに測る(介入しない)
システム導入直後の1〜2週間は、あえて現場に「OEEを上げろ」というプレッシャーをかけず、ありのままの稼働データを収集する。自工場のOEEの真の実力値(ベースライン)を客観的な数字として全員で共有することがスタートラインだ。
ステップ2:パレート図で「最大のロス」を1点突破で絞り込む
OEEを構成する3要素(時間稼働率・性能稼働率・良品率)のうち、最も数値を押し下げているボトルネックを特定する。もし時間稼働率が低いなら「段取り替え時間」や「突発故障」、性能稼働率が低いなら「特定工程のチョコ停回数」をパレート図で抽出し、影響度の大きい上位2〜3要因にターゲットを絞る。
ステップ3:現場オペレーターと保全・生技が同一画面を見て真因を究明する
Konekti EXの停止要因分析画面を活用し、「毎日14時前後にフィーダ詰まりが多発している」「特定のロット・金型を使用している際にサイクルタイムが15%遅延している」といった客観的事実をベースに議論する。オペレーターの勘に依存せず、機械側のログと動作パラメータを突き合わせることで、根本対策への道筋が開ける。
ステップ4:ハード・運用の両面から対策を実行する
特定された真因に対して、具体的なアクションを打つ。
- チョコ停対策:ガイドプレートのクリアランス調整、センサー検知ディレイの最適化、シュート部の研磨
- 段取り短縮(SMED):外段取り化の徹底、工具の共通化、ワンタッチクランプの導入
- 速度低下対策:設備剛性の補強、冷却条件の改善による送り速度復帰
ステップ5:再計測による効果検証と基準値(マスタ)の改訂
対策実施後、OEEの該当指標が向上したかをデータで検証する。改善によって安定してサイクルタイムが短縮された場合は、設備の「理論サイクルタイム(基準マスタ)」を最新の高速値へ更新する。基準値を引き上げることで、さらなる高みを目指すカイゼンのスパイラルアップが実現する。
10. よくある質問(FAQ:技術・運用編)
現場のエンジニアや管理者から寄せられる、OEEの運用や自動化に関するリアルな疑問に回答する。
Q1. OEEと稼働率、可動率(べきどうりつ)は何が違うのですか?
- 稼働率(かどうりつ):「市場の要求(生産計画)に対して設備をどれだけ動かしたか」という経営・販売視点の指標(操業度)。需要がなければ設備が健康でも稼働率は下がる。
- 可動率(べきどうりつ / トヨタ生産方式):「動かしたい時に、いつでもトラブルなく100%動く状態に保たれているか」を示す保全視点の指標。理想は100%だ。
- OEE(設備総合効率):設備が動いている間の「時間」「速度」「品質」のロスを総合評価し、設備自体の付加価値生産力を測る指標だ。
Q2. 性能稼働率が100%を超える異常値が出るのですが、原因は何ですか?
理論サイクルタイム(基準値)の設定が、実際の設備能力よりも遅い数値(甘い基準)になっていることが原因だ。作業現場が余裕を持たせるためにカタログスペックより遅いサイクルタイムをマスタ登録していると、少し調子が良い日に計算上の性能稼働率が100%を超えてしまう。
性能稼働率を正しく測るためには、理論サイクルタイムには「その設備が設計上発揮できる理論上の最高速(ベストプラクティス)」を設定するのが鉄則だ。
Q3. 古いリレー制御の機械やPLCレスの設備はどうやってOEEを測ればいいですか?
PLCが搭載されていない旧型設備であっても、以下の手法で安価にOEE自動算出に必要な信号を取得できる。
- 1. 積層信号灯からの信号取得:パトライト等の信号灯配線からリレーや専用アダプタ経由で稼働/停止信号を分岐取得。
- 2. 電流クランプ(CTセンサー):主軸モーターの消費電流をクランプセンサーで計測し、しきい値から「アイドリング」「実加工中」「停止」を判定。
- 3. 外付け光電センサー / 近接センサー:ワークの排出部にカウンター用センサーを後付けし、実生産数をカウント。
Konekti EXなどのエッジゲートウェイは、こうした外付けセンサーのI/O信号も同一プラットフォームに取り込んでOEEを演算可能だ。
Q4. 食品や医薬、化学などのプロセス産業でもOEEは適用できますか?
適用可能だ。ただし、プロセス産業では「サイクルタイム×数量」という個数ベースの計算が難しいため、「設計流量(標準トン数/時間)× 稼働時間」に対する「実生産重量」の比率として性能稼働率を定義する。また、洗浄時間(CIP)や仕込み準備時間を時間稼働率の停止ロスとして管理する運用が一般的だ。
Q5. チョコ停の定義(何秒以上停止したらチョコ停とするか)はどう決めればよいですか?
一般的には「数秒〜数分未満(例:5秒以上〜5分未満)で、部品交換を伴わずに作業者がその場で復旧できる停止」をチョコ停と定義する。5分以上の停止は保全処置が必要な「ドカ停(故障停止)」として切り分けるケースが多く見られる。
Konekti EXでは、しきい値(例:10秒以上の無信号状態)をパラメータ設定するだけで、チョコ停と故障停止を自動的にクラス分けして集計可能だ。
11. まとめ:設備投資なしで現場の隠れた生産能力を解放する
設備の生産量を増やそうと考えたとき、真っ先に「設備の増設」「新規ラインの立ち上げ」「作業者の増員」を検討しがちだ。しかし、数千万円から数億円の設備投資を決断する前に、「既存の設備が本来持っている能力(OEE)を本当に使い切れているか?」を問い直す必要がある。
- OEE(時間稼働率 × 性能稼働率 × 良品率)は、稼働率だけでは見えない「速度低下」「チョコ停」「品質不良」をあぶり出す真の生産性指標
- 紙日報やExcelによる手作業集計は、入力負荷・精度の低さ(GIGO)・タイムラグによって必ず形骸化する
- OEEを継続的な改善サイクルに組み込むには、PLCやセンサーからデータを完全自動取得する仕組みが不可欠
- 「SCADA」と「見える化」を別々に組む分離構成は責任のなすり合いと工数増を招くため、製造業特化の一体型パッケージが最短の近道
- まずは重要設備1台からのスモールスタートでベースラインを可視化し、客観的データに基づくカイゼンを回すことが成功の鍵
「現場の稼働状況をリアルタイムに把握したい」「Excel集計から脱却して、客観的なデータに基づいた強い工場を作りたい」とお考えのエンジニア・管理者の方は、ぜひ設備データの自動収集とOEE可視化の第一歩を踏み出してみてほしい。